
Build plate adhesion-এর সমস্যা glue কম থাকার জন্যই হয় না। Plate cleanliness, first-layer geometry, temperature, cooling, material shrinkage এবং part shape একসঙ্গে কাজ করে।
প্রথম layer পুরো print-এর foundation। Nozzle বেশি উঁচু হলে line আলাদা থাকে, বেশি নিচু হলে material flow বাধা পায়; দুই অবস্থাতেই adhesion দুর্বল হতে পারে। Plate-এ finger oil বা previous adhesive residue থাকলেও visually clean দেখাতে পারে কিন্তু grip কমে।
ছোট part শুরুতেই slide করা এবং বড় part কয়েক ঘণ্টা পরে corner lift হওয়া আলাদা symptom। প্রথমটি first-layer contact, দ্বিতীয়টি thermal contraction/warping-এর সঙ্গে বেশি সম্পর্কিত। সমাধানও তাই একই নয়।
সংক্ষিপ্ত উত্তর
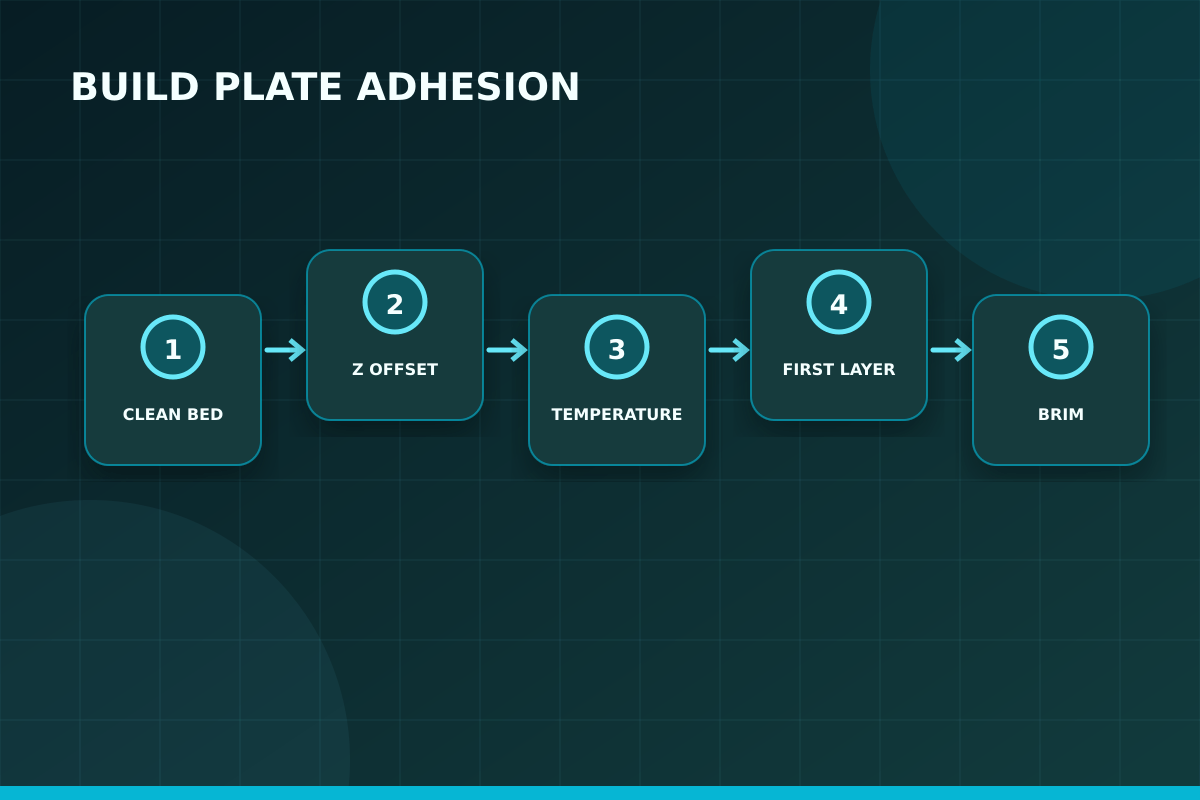
Plate material অনুযায়ী পরিষ্কার করুন, bed level/Z offset ঠিক করে continuous slightly-squished first layer নিন, recommended bed/nozzle temperature ও low first-layer speed ব্যবহার করুন, প্রথম কয়েক layer-এর fan control করুন এবং geometry/material অনুযায়ী brim বা enclosure দিন।
Plate পরিষ্কার কিন্তু আসলে Contaminated
Finger oil, dust, release agent ও old glue thin film তৈরি করে। Removable plate ঠান্ডা করে খুলে manufacturer-approved dish soap/water বা IPA method ব্যবহার করুন; coatingভেদে chemical restriction আছে। Paper towel lint বা fragrance additiveও সমস্যা করতে পারে। Cleaning-এর পর print area স্পর্শ করবেন না। Plate surface scratch করার আগে official care guide পড়ুন।
First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন।
Z Offset ও First-layer Squish
Nozzle বেশি দূরে হলে extrusion গোল line হয়ে পাশের line-এর সঙ্গে join করে না। বেশি কাছে হলে rough ridges, transparent thin patch বা extruder clicking হয়। Bed mesh active এবং plate type correct কি না দেখুন। Large single-layer square print করে line join, edge ও uniformity inspect করুন; paper test শুধু starting point, printed result final evidence।
লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়।
Bed Level, Mesh ও Plate Seating
Bed physically tilted, mesh stale, nozzle tip dirty বা removable plate debris-এর ওপর বসলে first layer areaভেদে বদলায়। Auto-leveling থাকলেও loose bed, wrong plate selection বা nozzle residue measurement bias করতে পারে। Plate fully seated, magnetic surface clean এবং nozzle calibration state ঠিক করুন। Mechanical screw জোরে adjust করার আগে machine procedure অনুসরণ করুন।
Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন।
Temperature ও First-layer Speed
Bed too cold হলে polymer দ্রুত shrink করে grip হারায়; অত্যধিক heat bottom soft রাখে বা elephant foot বাড়ায়। Nozzle temperature কম হলে line plate-এ wet-out করে না। Manufacturer profile থেকে শুরু করুন এবং first layer ধীরে দিন যাতে continuous bead বসে। Random high temperature দিয়ে contamination বা bad offset mask করবেন না।
Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়।
Cooling, Draft ও Room Condition
প্রথম layer-এ বেশি fan বা AC draft edge দ্রুত ঠান্ডা করে। PLA cooling দরকার হলেও initial layers-এ controlled ramp সাধারণ। ABS/ASA ও বড় PETG part temperature gradient-এ বেশি warp করতে পারে; enclosure সহায়ক। তবে electronics/PLA-এর জন্য enclosure heat limit আছে। Material-specific profile ও printer guidance মানুন।
Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়।
Material ও Plate Compatibility
Smooth PEI, textured PEI, glass বা engineering plate-এর সঙ্গে PLA, PETG, TPU, ABS-এর adhesion আলাদা। কিছু material-এর ক্ষেত্রে glue grip বাড়ানোর পাশাপাশি release layer হিসেবে plate protect করে। Wrong plate temperature বা PETG direct strong bond coating damage করতে পারে। Plate manufacturer-এর compatibility table অনুসরণ করুন।
একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান।
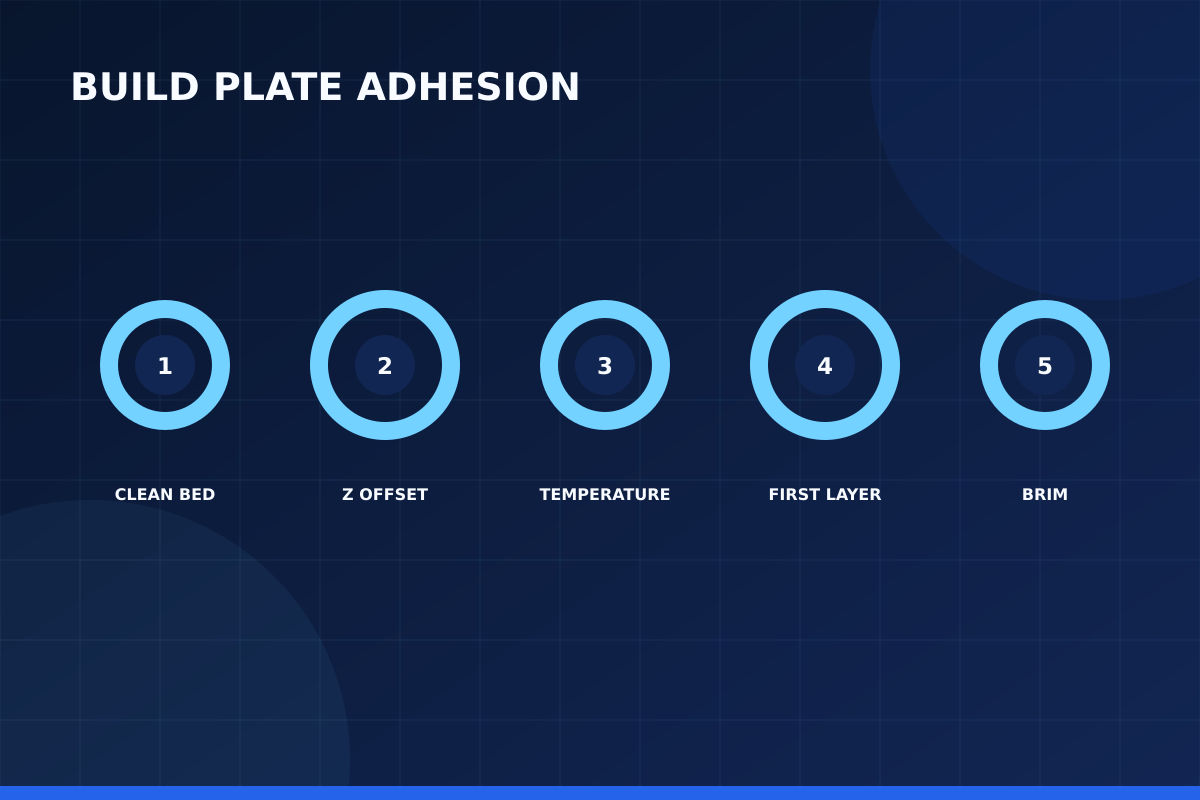
Part Geometry, Brim ও Mouse Ear
Sharp corner ও large flat footprint shrink force concentrate করে। Rounded corner, chamfer, local mouse ear বা brim contact area বাড়ায়। Raft extreme case-এ সাহায্য করে কিন্তু bottom finish ও material খরচ বাড়ায়। Thin tall part-এ brim stability দেয়। Slicer compensation দিয়ে design weakness ঢাকলেও production part-এর geometry redesign বেশি reliable হতে পারে।
Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন।
Warping এবং Adhesion আলাদা করে দেখুন
Part প্রথম মিনিটে loose হলে cleanliness/Z issue বেশি probable; কয়েক ঘণ্টা পরে corner lift হলে material contraction, ambient change ও geometry দেখুন। শুধু stronger adhesive দিলে warp force part crack বা plate coating damage করতে পারে। Thermal balance, enclosure, lower stress infill, rounded geometry এবং controlled cooling দিয়ে force কমানো দরকার।
Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়।
ধাপে ধাপে Practical Workflow
- Failure কখন শুরু হয়েছে note করুন।
- Plate type ও material compatibility verify করুন।
- Cold plate approved method-এ clean করুন।
- Plate seating, mesh ও nozzle cleanliness check করুন।
- First-layer calibration square print করুন।
- Temperature/speed stock profile-এ test করুন।
- Geometry অনুযায়ী brim/mouse ear দিন।
- Large part-এ draft ও thermal stress control করুন।
দ্রুত সিদ্ধান্তের Checklist
- Plate touch করা হয়েছে?
- First line পাশের line-এ join করছে?
- Nozzle ridges বা gaps আছে?
- Correct plate profile selected?
- Fan/AC edge ঠান্ডা করছে?
- Corner design sharp ও footprint বড়?
Common Mistakes
- Dirty plate-এর ওপর বারবার glue যোগ করা।
- Z offset একবার ঠিক করে চিরস্থায়ী ধরে নেওয়া।
- সব material একই plate/temperature-এ চালানো।
- Warping-কে শুধু adhesion problem ভাবা।
- Hot part জোরে plate থেকে তোলা।
প্রায় জিজ্ঞাসিত প্রশ্ন
IPA দিয়ে পরিষ্কার করলেই হবে?
সবসময় নয়। Finger oil বা residue-এর জন্য plate-approved dish soap wash বেশি কার্যকর হতে পারে। Coating guide অনুসরণ করুন।
Glue stick কখন ব্যবহার করব?
Material/plate guide recommendation অনুযায়ী adhesion aid বা release layer হিসেবে। Bad Z offset-এর substitute নয়।
Brim কত বড় দেব?
Part size, material ও corner stress অনুযায়ী শুরুতে কয়েক millimetre দিয়ে test করুন। Excess brim removal labour বাড়ায়।
PEI plate sand করা যাবে?
Manufacturer অনুমতি ছাড়া নয়। ভুল abrasive coating permanently damage করতে পারে; আগে cleaning ও calibration ঠিক করুন।
Print মাঝপথে খুললে resume করা যায়?
Part position হারালে safe resume সাধারণত সম্ভব নয়; nozzle collision হবে। Root cause fix করে restart করুন।
Small part নড়ে যায় কেন?
Contact area কম, first-layer speed বেশি, Z high বা cooling/draft হতে পারে। Brim ও clean calibrated plate ব্যবহার করুন।
বাস্তব প্রয়োগের নোট 1: Plate পরিষ্কার কিন্তু আসলে Contaminated
Finger oil, dust, release agent ও old glue thin film তৈরি করে। Removable plate ঠান্ডা করে খুলে manufacturer-approved dish soap/water বা IPA method ব্যবহার করুন; coatingভেদে chemical restriction আছে। Paper towel lint বা fragrance additiveও সমস্যা করতে পারে। Cleaning-এর পর print area স্পর্শ করবেন না। Plate surface scratch করার আগে official care guide পড়ুন। Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: Z Offset ও First-layer Squish
Nozzle বেশি দূরে হলে extrusion গোল line হয়ে পাশের line-এর সঙ্গে join করে না। বেশি কাছে হলে rough ridges, transparent thin patch বা extruder clicking হয়। Bed mesh active এবং plate type correct কি না দেখুন। Large single-layer square print করে line join, edge ও uniformity inspect করুন; paper test শুধু starting point, printed result final evidence। Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Bed Level, Mesh ও Plate Seating
Bed physically tilted, mesh stale, nozzle tip dirty বা removable plate debris-এর ওপর বসলে first layer areaভেদে বদলায়। Auto-leveling থাকলেও loose bed, wrong plate selection বা nozzle residue measurement bias করতে পারে। Plate fully seated, magnetic surface clean এবং nozzle calibration state ঠিক করুন। Mechanical screw জোরে adjust করার আগে machine procedure অনুসরণ করুন। একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Temperature ও First-layer Speed
Bed too cold হলে polymer দ্রুত shrink করে grip হারায়; অত্যধিক heat bottom soft রাখে বা elephant foot বাড়ায়। Nozzle temperature কম হলে line plate-এ wet-out করে না। Manufacturer profile থেকে শুরু করুন এবং first layer ধীরে দিন যাতে continuous bead বসে। Random high temperature দিয়ে contamination বা bad offset mask করবেন না। Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 5: Cooling, Draft ও Room Condition
প্রথম layer-এ বেশি fan বা AC draft edge দ্রুত ঠান্ডা করে। PLA cooling দরকার হলেও initial layers-এ controlled ramp সাধারণ। ABS/ASA ও বড় PETG part temperature gradient-এ বেশি warp করতে পারে; enclosure সহায়ক। তবে electronics/PLA-এর জন্য enclosure heat limit আছে। Material-specific profile ও printer guidance মানুন। Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 6: Material ও Plate Compatibility
Smooth PEI, textured PEI, glass বা engineering plate-এর সঙ্গে PLA, PETG, TPU, ABS-এর adhesion আলাদা। কিছু material-এর ক্ষেত্রে glue grip বাড়ানোর পাশাপাশি release layer হিসেবে plate protect করে। Wrong plate temperature বা PETG direct strong bond coating damage করতে পারে। Plate manufacturer-এর compatibility table অনুসরণ করুন। First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন। এই পর্যবেক্ষণটি 3D Print Bed Adhesion নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Reliable bed adhesion হলো clean compatible surface, correct first-layer geometry এবং balanced temperature-এর ফল। Stronger glue একা sustainable fix নয়।
First-layer sample-এর photo ও plate/material profile record করলে repeat production-এ adhesion দ্রুত reproduce করা যায়।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.



Comment (1)