Perfect first layer পুরো FDM print-এর foundation। First layer দুর্বল হলে warping, corner lift, detached print বা complete failure হতে পারে।
1. Build Plate পরিষ্কার করুন
Oil ও dust adhesion কমায়। Plate manufacturer-এর cleaning recommendation follow করুন এবং print area আঙুল দিয়ে touch করা কমান।
2. Bed Level ও Z Offset
Nozzle খুব উপরে থাকলে line stick করবে না; খুব নিচে থাকলে extrusion বাধা পেতে পারে। Lineগুলো connected কিন্তু অতিরিক্ত crushed নয়—এমন first layer target করুন।
3. Temperature
Filament manufacturer-এর recommended nozzle ও bed temperature থেকে শুরু করুন। Material অনুযায়ী setting আলাদা।
4. First Layer Speed
প্রথম layer একটু ধীরে print করলে adhesion establish হওয়ার সময় পাওয়া যায়।
5. Brim ব্যবহার
Small contact area বা warp-prone geometry-তে brim সাহায্য করতে পারে।
Checklist
- Clean plate
- Correct leveling
- Correct Z offset
- Suitable temperature
- Reasonable first-layer speed
- Draft control
Build plate adhesion troubleshooting-এর জন্য Artin3D Build Plate Adhesion Guide পড়ুন। External reference: Prusa First Layer Calibration।
Related Visuals


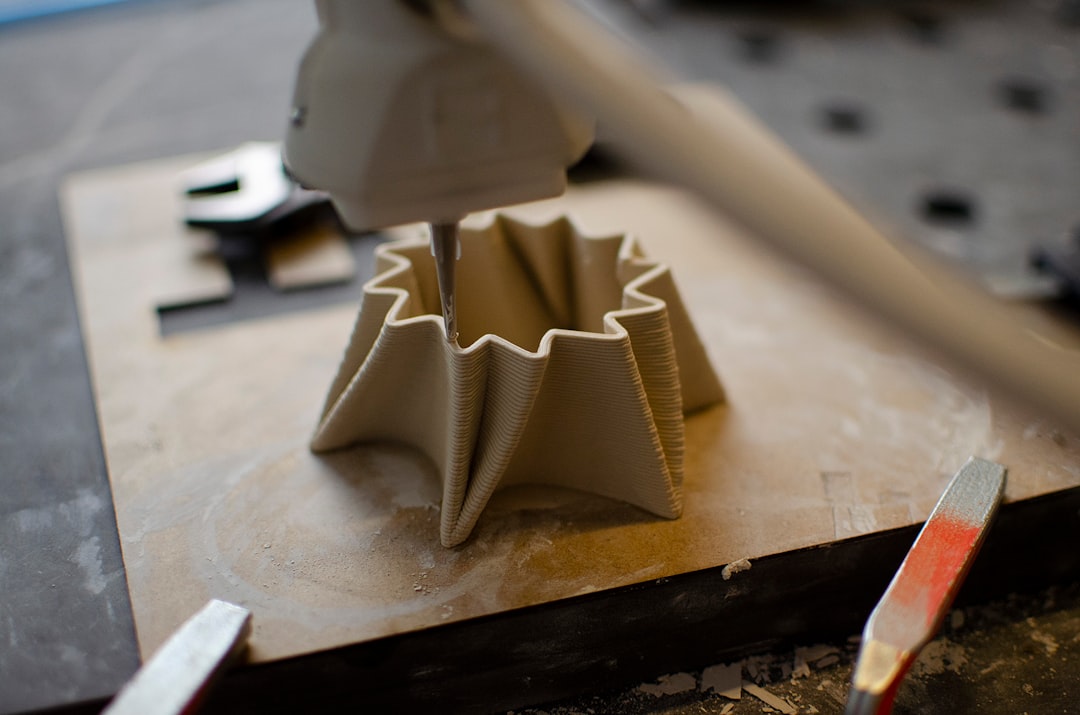
Supporting images: Osman Talha Dikyar, Christian Englmeier and Jakub Żerdzicki via Unsplash.
Reliable FDM printing service-এর জন্য Artin3D-এর সাথে যোগাযোগ করুন।