
Surface-এর প্রতিটি ছোট hole একই defect নয়। Random bubble-like pit, vertical seam gap এবং layer-wide missing segment দেখতে কাছাকাছি হলেও root cause আলাদা।
Diagnosis-এর আগে hole pattern observe করুন: random নাকি একটি vertical line-এ, retraction-এর পরে নাকি পুরো wall-এ, সঙ্গে popping sound আছে কি না। Macro photo এবং slicer seam preview side-by-side রাখলে অনেক cause দ্রুত আলাদা হয়।
একসঙ্গে flow, temperature, retraction ও speed বদলালে defect কমলেও কারণ জানা যায় না। Filament condition ও hardware baseline ঠিক করে একটি variable করে test করুন।
সংক্ষিপ্ত উত্তর
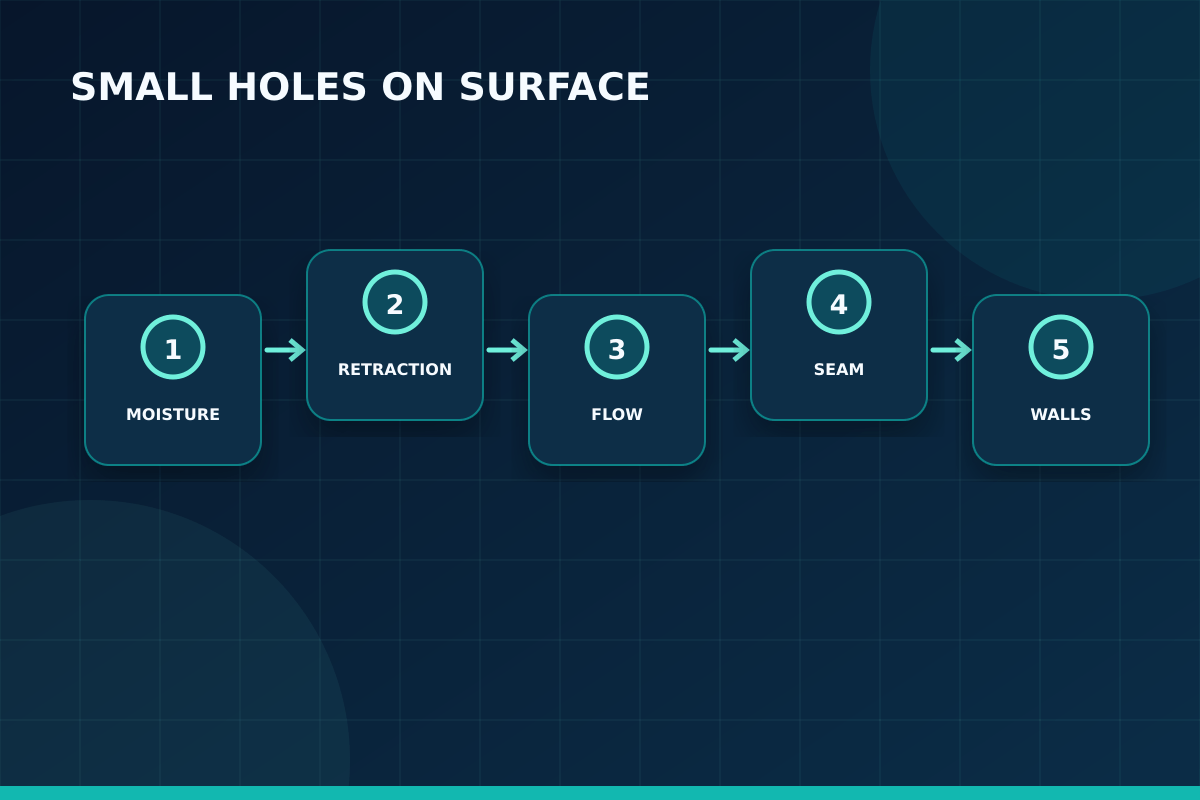
Random pits ও popping হলে wet filament; seam-এর কাছে hole হলে retraction/pressure restart; সব wall-এ gap হলে partial clog, low flow বা excessive speed; specific geometry-তে হলে thin wall/mesh/slicer issue দেখুন।
Moist Filament ও Steam Bubble
Hygroscopic filament বাতাসের moisture নেয়। Hotend-এ পানি steam হয়ে pop করলে extrusion momentarily ভেঙে surface-এ pit হয়। Popping/hissing, stringing, rough texture ও random hole একসঙ্গে থাকতে পারে। Material-specific safe temperature/time-এ dry করুন এবং dry box/storage ব্যবহার করুন। Oven thermostat inaccurate হলে spool deform বা fire risk—dedicated dryer ও official guidance ভালো।
Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন।
Z Seam ও Pressure Restart Gap
প্রতিটি perimeter start/stop-এর জায়গা seam। Retraction বেশি, restart compensation ভুল বা pressure advance untuned হলে seam-এ ছোট void হয়। যদি holes একটি vertical/diagonal line ধরে থাকে, slicer seam preview মিলান। Random seam setting defect ছড়িয়ে “random hole” মনে করাতে পারে। Retraction ছোট ধাপে কমিয়ে এবং speed/pressure calibration করে test করুন।
Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়।
Partial Clog ও Contamination
Nozzle-এর debris flow intermittent করলে কয়েক millimetre material missing হয়। Defect layerজুড়ে বা random segment-এ দেখা যায়, gear click থাকতে পারে। Correct purge/cold pull ও clean known-good filament দিয়ে test করুন। Abrasive material wrong nozzle size-এ bridge তৈরি করতে পারে। Clog না জেনে flow বাড়ালে pressure ও grinding বাড়ে।
Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়।
Under-extrusion ও Low Flow
Extrusion multiplier কম, filament diameter setting ভুল, gear slip বা hotend flow limit ছাড়ালে adjacent lines touch করে না। Wall-এর hole ছাড়াও top gap ও weak layer দেখা যায়। Prusa guidance অনুযায়ী visible gap হলে extrusion multiplier small increment-এ calibrate করা যায়, তবে mechanical/material cause বাদ দেওয়ার পরে। Measured single-wall test useful।
একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান।
Temperature ও Volumetric Speed
Too-low temperature বা too-fast speed-এ polymer পুরো melt/flow না করে। Long straight high-speed wall-এ pit, short slow area ভালো—এমন pattern hotend capacity নির্দেশ করতে পারে। Stock speed/temperature profile test করুন। Temperature range-এর মধ্যে small increase বা max volumetric speed reduction দিয়ে একবারে একটি change যাচাই করুন।
Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন।
Retraction, Coasting ও Wipe Setting
Excess retraction filament pressure recover হতে সময় নেয়। Coasting/negative restart material আগেই বন্ধ করে gap তৈরি করতে পারে। Direct-drive setting Bowden machine-এ copy বা উল্টো করলে mismatch হয়। Slicer default থেকে calibration করুন এবং travel count কমাতে orientation/print order দেখুন। Heat creep risk থাকলে retraction distance blindly বাড়াবেন না।
Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়।
Thin Wall, Perimeter ও Model Mesh
Wall extrusion width-এর awkward multiple হলে slicer tiny gap রাখে বা variable line infill দেয়। Minimum wall too thin হলে কিছু section বাদ পড়ে। Non-manifold mesh বা overlapping shell specific height-এ hole cause করতে পারে। Layer preview-তে toolpath নেই কি না দেখুন; wall redesign, Arachne/line-width setting বা mesh repair প্রয়োজন হতে পারে।
First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন।
Filament Change ও Purge Inconsistency
Multi-colour change-এর পরে insufficient purge, nozzle temperature mismatch বা residual material bubble surface defect দেয়। New spool-এর diameter, pigment ও flowও আলাদা হতে পারে। Same brand-এর colour বদলালেও extrusion multiplier সামান্য পরিবর্তন প্রয়োজন হতে পারে। Transition tower/prime volume inspect করুন এবং contaminated nozzle clean করুন।
লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়।
ধাপে ধাপে Practical Workflow
- Hole pattern-এর macro photo নিন।
- Slicer seam ও layer preview compare করুন।
- Filament sound/condition দেখে dry test করুন।
- Gear path ও partial clog check করুন।
- Stock temperature/speed profile চালান।
- Retraction/pressure একটি parameter করে tune করুন।
- Wall thickness ও mesh verify করুন।
- Final setting একই test model-এ repeat করুন।
দ্রুত সিদ্ধান্তের Checklist
- Hole random নাকি aligned?
- Popping/hissing আছে?
- Seam preview একই জায়গায়?
- Gear click বা weak top আছে?
- High-speed section-এ বেশি?
- Thin wall toolpath missing?
Common Mistakes
- সব hole-কে wet filament বলা।
- Random seam দিয়ে defect লুকানো।
- Mechanical slip-এর ওপর flow বাড়ানো।
- Retraction বড় increment-এ বদলানো।
- Slicer preview না দেখা।
প্রায় জিজ্ঞাসিত প্রশ্ন
Popping sound হলে filament ভেজা নিশ্চিত?
সাধারণত শক্ত indication, তবে contaminated nozzleও sound দিতে পারে। Known-dry spool দিয়ে controlled test করুন।
Hole শুধু seam-এ কেন?
Retraction recovery, pressure advance, coasting বা insufficient restart flow-এর কারণে perimeter start-এ void হতে পারে।
Flow কত বাড়াব?
Mechanical cause বাদ দিয়ে calibration result অনুযায়ী 1–2% ছোট change থেকে শুরু করুন; arbitrary বড় increase over-extrusion আনবে।
Filament dryer দরকার?
Nylon/TPU/PETG ও humid environment-এ উপকারী। Material-specific drying range এবং spool heat limit মানুন।
Model file hole তৈরি করতে পারে?
হ্যাঁ। Non-manifold mesh, zero-thickness wall বা slicer-unprintable gap toolpath missing করতে পারে। Layer preview দেখুন।
Nozzle বদলানোই কি সহজ fix?
Clog/wear হলে হ্যাঁ, কিন্তু wet filament, retraction বা wrong flow থাকলে নতুন nozzle-এও defect থাকবে।
বাস্তব প্রয়োগের নোট 1: Moist Filament ও Steam Bubble
Hygroscopic filament বাতাসের moisture নেয়। Hotend-এ পানি steam হয়ে pop করলে extrusion momentarily ভেঙে surface-এ pit হয়। Popping/hissing, stringing, rough texture ও random hole একসঙ্গে থাকতে পারে। Material-specific safe temperature/time-এ dry করুন এবং dry box/storage ব্যবহার করুন। Oven thermostat inaccurate হলে spool deform বা fire risk—dedicated dryer ও official guidance ভালো। একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: Z Seam ও Pressure Restart Gap
প্রতিটি perimeter start/stop-এর জায়গা seam। Retraction বেশি, restart compensation ভুল বা pressure advance untuned হলে seam-এ ছোট void হয়। যদি holes একটি vertical/diagonal line ধরে থাকে, slicer seam preview মিলান। Random seam setting defect ছড়িয়ে “random hole” মনে করাতে পারে। Retraction ছোট ধাপে কমিয়ে এবং speed/pressure calibration করে test করুন। Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Partial Clog ও Contamination
Nozzle-এর debris flow intermittent করলে কয়েক millimetre material missing হয়। Defect layerজুড়ে বা random segment-এ দেখা যায়, gear click থাকতে পারে। Correct purge/cold pull ও clean known-good filament দিয়ে test করুন। Abrasive material wrong nozzle size-এ bridge তৈরি করতে পারে। Clog না জেনে flow বাড়ালে pressure ও grinding বাড়ে। Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Under-extrusion ও Low Flow
Extrusion multiplier কম, filament diameter setting ভুল, gear slip বা hotend flow limit ছাড়ালে adjacent lines touch করে না। Wall-এর hole ছাড়াও top gap ও weak layer দেখা যায়। Prusa guidance অনুযায়ী visible gap হলে extrusion multiplier small increment-এ calibrate করা যায়, তবে mechanical/material cause বাদ দেওয়ার পরে। Measured single-wall test useful। First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 5: Temperature ও Volumetric Speed
Too-low temperature বা too-fast speed-এ polymer পুরো melt/flow না করে। Long straight high-speed wall-এ pit, short slow area ভালো—এমন pattern hotend capacity নির্দেশ করতে পারে। Stock speed/temperature profile test করুন। Temperature range-এর মধ্যে small increase বা max volumetric speed reduction দিয়ে একবারে একটি change যাচাই করুন। লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 6: Retraction, Coasting ও Wipe Setting
Excess retraction filament pressure recover হতে সময় নেয়। Coasting/negative restart material আগেই বন্ধ করে gap তৈরি করতে পারে। Direct-drive setting Bowden machine-এ copy বা উল্টো করলে mismatch হয়। Slicer default থেকে calibration করুন এবং travel count কমাতে orientation/print order দেখুন। Heat creep risk থাকলে retraction distance blindly বাড়াবেন না। Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন। এই পর্যবেক্ষণটি 3D Print Surface Holes নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Surface pinhole diagnosis pattern-based হওয়া উচিত। Random moisture pit, seam void এবং continuous under-extrusion আলাদা করলে settings দ্রুত ঠিক হয়।
Macro reference, dry baseline spool ও saved test profile commercial quality control-এ ছোট defect early detect করতে সাহায্য করে।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.


