
Print “বন্ধ” হয়েছে মানে সবসময় একই failure নয়। Machine motion থেমেছে, নাকি head চলছে কিন্তু plastic বের হচ্ছে না—এই একটি পর্যবেক্ষণই diagnosis-এর পথ আলাদা করে।
দীর্ঘ 3D print মাঝপথে ব্যর্থ হলে শুধু filament নয়, সময় ও delivery schedule নষ্ট হয়। তাড়াহুড়া করে restart দিলে root cause একই থাকলে আবার একই height-এ failure হবে। তাই part সরানোর আগে screen error, nozzle position, temperature, spool এবং শেষ printed layer-এর ছবি রাখুন।
Safety প্রথম। Heater error, smoke, burnt smell, damaged wire বা uncontrolled temperature দেখলে printer বন্ধ করে power disconnect করুন এবং manufacturer support procedure অনুসরণ করুন। Hotend বা mains-powered component গরম/চালু অবস্থায় খুলবেন না।
সংক্ষিপ্ত উত্তর
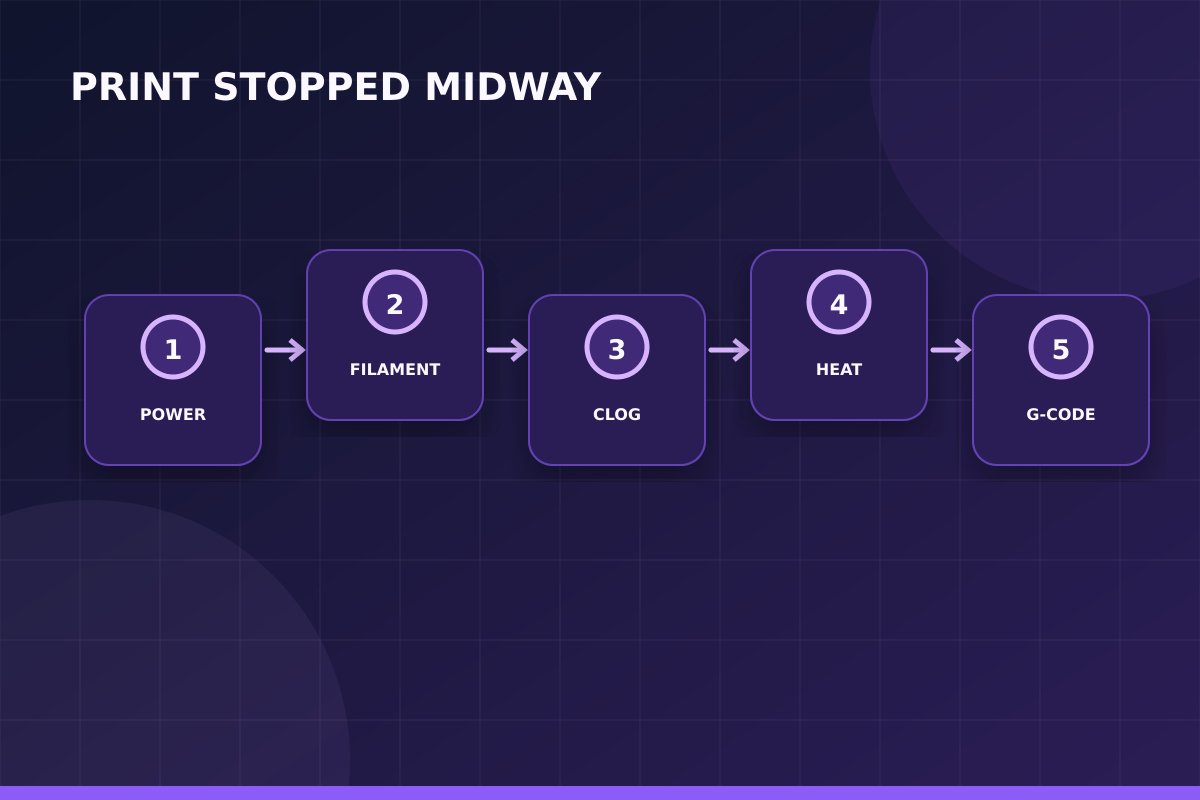
প্রথমে দেখুন printer পুরো থেমেছে নাকি শুধু extrusion থেমেছে। Screen error ও temperature লিখে রাখুন; power/storage/G-code, filament path, nozzle clog/heat creep, sensor/thermal fault এবং mechanical obstruction একে একে পরীক্ষা করুন। কারণ ঠিক না করে full print restart করবেন না।
Motion বন্ধ নাকি Extrusion বন্ধ—Symptom ভাগ করুন
Head ও bed স্থির এবং screen frozen/off হলে power, controller, storage বা firmware-side cause দেখুন। Head স্বাভাবিক toolpath চালিয়ে যাচ্ছে কিন্তু layer তৈরি হচ্ছে না হলে spool, extruder gear, nozzle clog বা heat creep সম্ভাবনা বেশি। Printer pause state-এ থাকলে filament runout sensor, door/cover interlock বা user pause messageও দেখুন। এই classification random disassembly কমায়।
Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়।
Power Loss ও Electrical Stability
Short outage, loose plug, overloaded extension, unstable UPS বা power supply protection trigger print থামাতে পারে। Power-loss recovery feature থাকলেও nozzle ooze, cooled bed বা lost position-এর কারণে resume mark থাকে। বারবার restart, burnt smell বা cable heating হলে ব্যবহার বন্ধ করুন। Rated outlet, undamaged cable এবং manufacturer-approved electrical setup ব্যবহার করুন; internal power repair qualified technician ছাড়া করবেন না।
First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন।
Filament Runout, Tangle ও Feed Resistance
Spool শেষ, crossed loop, tight spool holder, AMS/PTFE resistance বা filament knot extruder-এ flow বন্ধ করতে পারে। Gear clicking বা ground filament দেখুন। Spool হাতে জোরে টেনে motorকে assist করা স্থায়ী সমাধান নয়। Feed path straight করুন, damaged section কাটুন এবং filament dry/undamaged কি না দেখুন। Runout sensor false trigger করলে sensor path clean ও connector procedure follow করুন।
লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়।
Nozzle Clog ও Heat Creep
Printer move করে কিন্তু filament বের না হলে partial/full clog common। Heat creep-এ filament heatbreak-এর উপরে soft হয়ে swollen plug তৈরি করে, বিশেষ করে PLA, hot enclosure, weak hotend fan বা excessive retraction-এ। Prusa documentationও mid-print extrusion stop-এর কারণ হিসেবে heat creep উল্লেখ করে। Correct unload/cold-pull বা nozzle cleaning machine-specific নির্দেশনা মেনে করুন; hot parts স্পর্শ করবেন না।
Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন।
Temperature, Fan ও Thermal Error
Thermistor reading drop, heater unable to maintain target, fan failure বা thermal protection printerকে নিরাপদে stop করাতে পারে। Error code bypass করা বিপজ্জনক। Nozzle sock missing, heater cable damage বা room draft symptom বাড়াতে পারে। Screen log ও temperature graph সংরক্ষণ করে official troubleshooting অনুসরণ করুন। Sensor short বা heater fault suspected হলে printer ব্যবহার না করে service নিন।
Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়।
G-code, SD Card ও File Corruption
যদি machine প্রতিবার একই exact layer-এ cleanly stop করে, sliced file বা storage media সন্দেহ করুন। Incomplete transfer, failing SD card/USB, incompatible command বা corrupted G-code cause হতে পারে। Source model নতুন করে repair/slice করুন, trusted storage media-তে safe ejectসহ copy করুন এবং file-এর final lines/estimated layer count যাচাই করুন। Unknown internet G-code সরাসরি machine-এ চালানো উচিত নয়।
Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়।
Mechanical Crash, Layer Shift ও Obstruction
Warped corner nozzle-এ ধাক্কা, fallen support, loose part বা cable snag movement block করতে পারে। কিছু printer crash detect করে pause/stop করে; অন্য machine step হারিয়ে print চালায়। Axis powered-off অবস্থায় manufacturer procedure অনুযায়ী freely move করে কি না দেখুন, belt/pulley ও build plate clearance inspect করুন। Force দিয়ে jammed axis চালাবেন না।
একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান।
Resume, Salvage নাকি Restart
Power-loss resume available এবং part bed-এ শক্তভাবে attached থাকলে controlled resume চেষ্টা করা যায়, তবে dimensional seam থাকবে। Nozzle/bed দীর্ঘ সময় cooled, axis homed incorrectly বা part loose হলে resume collision risk। Failed part-এর measured height অনুযায়ী remaining model slice করে আলাদা print ও join করা non-critical display part-এ salvage option। Functional/precision part সাধারণত root cause fix করে restart করা নিরাপদ।
Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন।
ধাপে ধাপে Practical Workflow
- Part না সরিয়ে screen/error ও last layer-এর ছবি তুলুন।
- Motion বনাম extrusion failure আলাদা করুন।
- Temperature, fan ও safety warning check করুন।
- Spool, sensor ও filament path inspect করুন।
- Nozzle flow এবং heat-creep condition যাচাই করুন।
- একই layer হলে file/storage নতুন করে তৈরি করুন।
- ছোট test print দিয়ে fix validate করুন।
- তারপর full restart বা safe salvage সিদ্ধান্ত নিন।
দ্রুত সিদ্ধান্তের Checklist
- Screen-এ exact error code আছে?
- Head চলছে কিন্তু plastic নেই?
- Spool tangled বা gear ground?
- Hotend fan চলছে?
- একই height-এ বারবার থামে?
- Part এখনও bed-এ firmly attached?
Common Mistakes
- Error photo না নিয়ে printer restart করা।
- Thermal error bypass করা।
- Clog সন্দেহে cold nozzle-এ metal tool ঢোকানো।
- Corrupted file আবার চালানো।
- Loose part-এর ওপর blind resume করা।
প্রায় জিজ্ঞাসিত প্রশ্ন
Print থেমেছে কিন্তু fan চলছে—কেন?
Machine pause, G-code end, runout, thermal error বা controller issue হতে পারে। Screen message ও motion/temperature state দিয়ে classify করুন।
Head চলছে কিন্তু filament বের হয় না
Runout/tangle, gear slip, clog বা heat creep দেখুন। Filament path ও nozzle flow machine procedure অনুযায়ী test করুন।
বিদ্যুৎ গেলে resume করব?
Power-loss recovery থাকলে এবং part attached/axis position safe হলে সম্ভব। Long cooling বা loose part হলে collision ও weak seam risk থাকে।
একই layer-এ stop হলে কী বুঝব?
G-code corruption, unsupported command, model issue বা height-specific mechanical snag সন্দেহ করুন। Re-slice ও known-good media ব্যবহার করুন।
Failed print-এর বাকি অংশ আলাদা print করা যায়?
Display part-এ measured cut দিয়ে সম্ভব। Structural/precision part-এ joint weakness ও dimension বিবেচনায় full restart ভালো হতে পারে।
Heat creep কীভাবে কমাব?
Hotend fan/path ঠিক রাখা, PLA-তে excessive enclosure heat এড়ানো, validated temperature/retraction এবং clean heatbreak ব্যবহার করুন। Machine-specific guide মানুন।
বাস্তব প্রয়োগের নোট 1: Motion বন্ধ নাকি Extrusion বন্ধ—Symptom ভাগ করুন
Head ও bed স্থির এবং screen frozen/off হলে power, controller, storage বা firmware-side cause দেখুন। Head স্বাভাবিক toolpath চালিয়ে যাচ্ছে কিন্তু layer তৈরি হচ্ছে না হলে spool, extruder gear, nozzle clog বা heat creep সম্ভাবনা বেশি। Printer pause state-এ থাকলে filament runout sensor, door/cover interlock বা user pause messageও দেখুন। এই classification random disassembly কমায়। Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন। এই পর্যবেক্ষণটি 3D Print Stopped Midway নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: Power Loss ও Electrical Stability
Short outage, loose plug, overloaded extension, unstable UPS বা power supply protection trigger print থামাতে পারে। Power-loss recovery feature থাকলেও nozzle ooze, cooled bed বা lost position-এর কারণে resume mark থাকে। বারবার restart, burnt smell বা cable heating হলে ব্যবহার বন্ধ করুন। Rated outlet, undamaged cable এবং manufacturer-approved electrical setup ব্যবহার করুন; internal power repair qualified technician ছাড়া করবেন না। Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়। এই পর্যবেক্ষণটি 3D Print Stopped Midway নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Filament Runout, Tangle ও Feed Resistance
Spool শেষ, crossed loop, tight spool holder, AMS/PTFE resistance বা filament knot extruder-এ flow বন্ধ করতে পারে। Gear clicking বা ground filament দেখুন। Spool হাতে জোরে টেনে motorকে assist করা স্থায়ী সমাধান নয়। Feed path straight করুন, damaged section কাটুন এবং filament dry/undamaged কি না দেখুন। Runout sensor false trigger করলে sensor path clean ও connector procedure follow করুন। Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়। এই পর্যবেক্ষণটি 3D Print Stopped Midway নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Nozzle Clog ও Heat Creep
Printer move করে কিন্তু filament বের না হলে partial/full clog common। Heat creep-এ filament heatbreak-এর উপরে soft হয়ে swollen plug তৈরি করে, বিশেষ করে PLA, hot enclosure, weak hotend fan বা excessive retraction-এ। Prusa documentationও mid-print extrusion stop-এর কারণ হিসেবে heat creep উল্লেখ করে। Correct unload/cold-pull বা nozzle cleaning machine-specific নির্দেশনা মেনে করুন; hot parts স্পর্শ করবেন না। একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান। এই পর্যবেক্ষণটি 3D Print Stopped Midway নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 5: Temperature, Fan ও Thermal Error
Thermistor reading drop, heater unable to maintain target, fan failure বা thermal protection printerকে নিরাপদে stop করাতে পারে। Error code bypass করা বিপজ্জনক। Nozzle sock missing, heater cable damage বা room draft symptom বাড়াতে পারে। Screen log ও temperature graph সংরক্ষণ করে official troubleshooting অনুসরণ করুন। Sensor short বা heater fault suspected হলে printer ব্যবহার না করে service নিন। Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন। এই পর্যবেক্ষণটি 3D Print Stopped Midway নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Mid-print stop-এর সমাধান symptom classification দিয়ে শুরু। Power/controller stop এবং extrusion-only stop আলাদা করলে অপ্রয়োজনীয় part replacement কমে।
Log, photo ও repeat height record রাখলে service team দ্রুত কারণ বুঝতে পারে এবং একই long print দ্বিতীয়বার ব্যর্থ হওয়ার ঝুঁকি কমে।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.


