
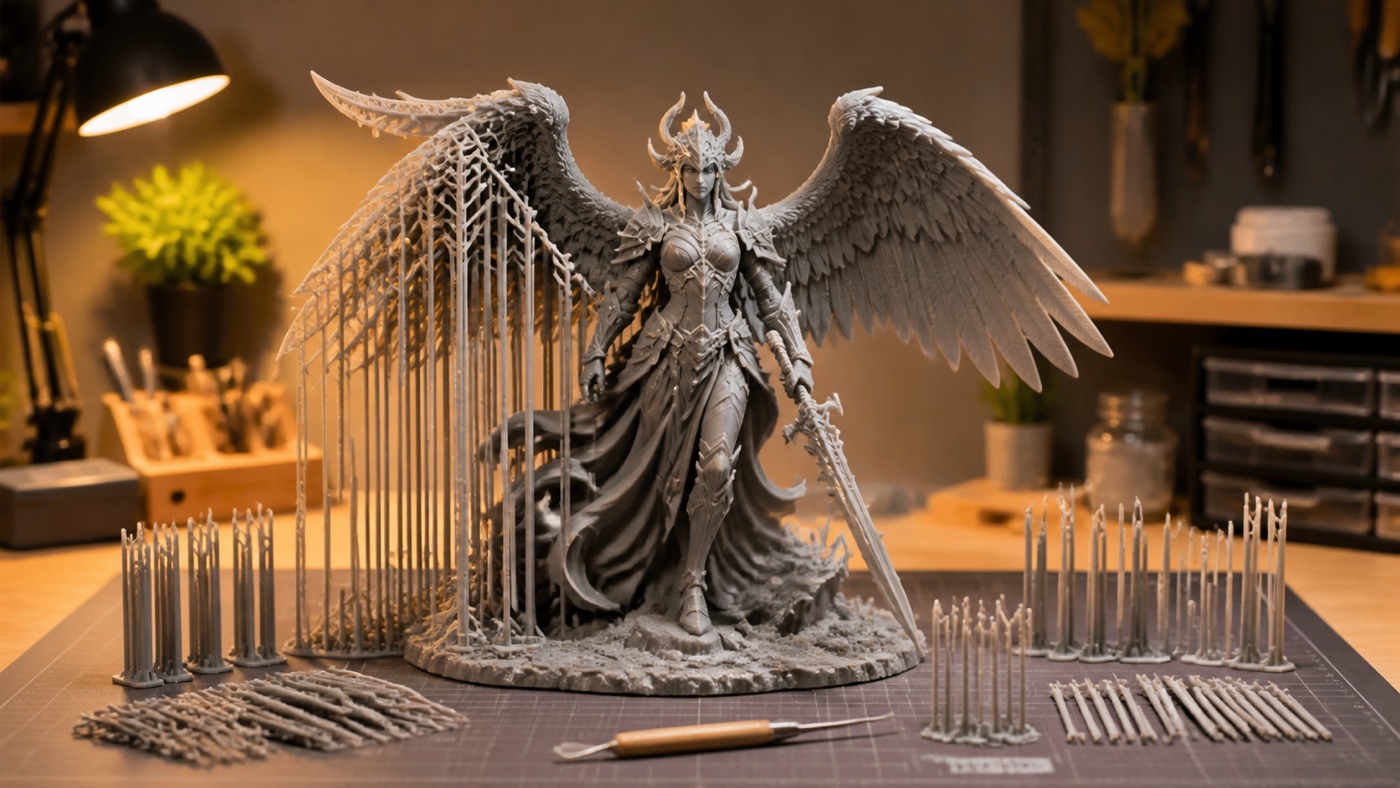
FDM 3D printer স্তরের ওপর স্তর বসিয়ে মডেল তৈরি করে। নিচে ভর না থাকা বড় overhang, bridge বা বাতাসে শুরু হওয়া অংশ তাই সরাসরি প্রিন্ট করা কঠিন। এসব জায়গায় অস্থায়ী support structure ব্যবহার করা হয়। কিন্তু support নিজেও সময় ও material নেয় এবং সরানোর পর দাগ রাখতে পারে। লক্ষ্য হলো যত বেশি সম্ভব support দেওয়া নয়; প্রয়োজনীয় জায়গায় সহজে খোলা যায় এমন support দেওয়া।
কখন support দরকার?
Overhang-এর কোণ, bridge-এর দৈর্ঘ্য, nozzle size, layer height, cooling এবং material—সব মিলিয়ে প্রয়োজন নির্ধারিত হয়। একটি printer যে কোণ সহজে সামলায়, অন্যটি নাও সামলাতে পারে। ছোট overhang test দিয়ে নিজের profile-এর সীমা জানা ভালো। মডেলের এমন island, যার প্রথম layer নিচের কোনো অংশের সঙ্গে যুক্ত নয়, support ছাড়া প্রিন্ট করা সম্ভব নয়। slicer preview-তে layer ধরে এগোলে এসব island সহজে ধরা পড়ে।
Normal ও tree support
Normal support সাধারণত সোজা column বা grid আকারে ওঠে; সমতল বড় অংশে নির্ভরযোগ্য। Tree বা organic support শাখার মতো ঘুরে মডেলের নির্দিষ্ট জায়গায় স্পর্শ করে, ফলে জটিল figurine-এ material ও contact point কমতে পারে। তবে খুব ভারী overhang বা নিখুঁত সমতল underside-এর ক্ষেত্রে normal support সুবিধাজনক হতে পারে। মডেলের geometry অনুযায়ী ধরন বেছে নিন।
Orientation দিয়ে support কমান
একই মডেল ৯০ ডিগ্রি ঘোরালে support অর্ধেক হয়ে যেতে পারে, যদিও surface finish বা strength বদলাতে পারে। গোল ছিদ্রকে tear-drop আকৃতি, সমতল ছাদকে chamfer, অথবা এক বড় অংশকে কয়েকটি জোড়া লাগানো অংশে ভাগ করে support-free design করা যায়। visible surface-এ support contact না রাখার চেষ্টা করুন। orientation ঠিক করার সময় build plate adhesion ও layer strength-ও বিবেচনায় রাখুন।
দাগ কমানোর settings
Support top distance বা Z-gap বেশি হলে support সহজে খোলে কিন্তু নিচের পৃষ্ঠ রুক্ষ হয়; কম হলে finish ভালো হলেও support মডেলের সঙ্গে জোড়া লেগে যেতে পারে। interface layer ঘন করলে overhang-এর নিচে ভালো base পাওয়া যায়। XY distance পাশের দেয়ালে দাগ কমায়। এই মান layer height ও material অনুযায়ী বদলায়, তাই ছোট test model দিয়ে calibration করা নিরাপদ।
নিরাপদ removal
প্রিন্ট পুরো ঠান্ডা হওয়ার পর support সরান। pliers, flush cutter বা craft tool ব্যবহার করলে চোখ রক্ষার চশমা পরুন এবং হাত থেকে দূরে কেটে কাজ করুন। জোর করে টানলে সূক্ষ্ম অংশ ভেঙে যেতে পারে; বড় support-কে ছোট অংশে ভাগ করে খুলুন। অবশিষ্ট দাগ file, sanding বা উপযুক্ত finishing দিয়ে মসৃণ করা যায়।
সেরা ফলের সূত্র
প্রথমে design ও orientation দিয়ে support কমান, তারপর প্রয়োজনীয় এলাকায় support সীমাবদ্ধ করুন এবং শেষে interface ও gap tune করুন। print preview-তে support কোথায় স্পর্শ করছে তা দেখে নিন। গুরুত্বপূর্ণ decorative model হলে দৃশ্যমান অংশে contact এড়ানো এবং removal-এর পরিকল্পনা আগেই করা জরুরি। এই ভাবনাগুলো print time, material waste ও finishing—তিনটিই কমায়।


