
FDM 3D Print-এর দেয়ালে নিয়মিত বা অনিয়মিত Vertical Line, ripple, banding কিংবা repeating pattern দেখা গেলে model-এর look যেমন খারাপ হয়, dimensional accuracy-ও প্রভাবিত হতে পারে। একই সমস্যা সবসময় একই কারণে হয় না। Printer-এর mechanical movement, extrusion, belt tension, Z-axis, speed এবং slicer settings—সবকিছু পর্যায়ক্রমে পরীক্ষা করতে হয়।
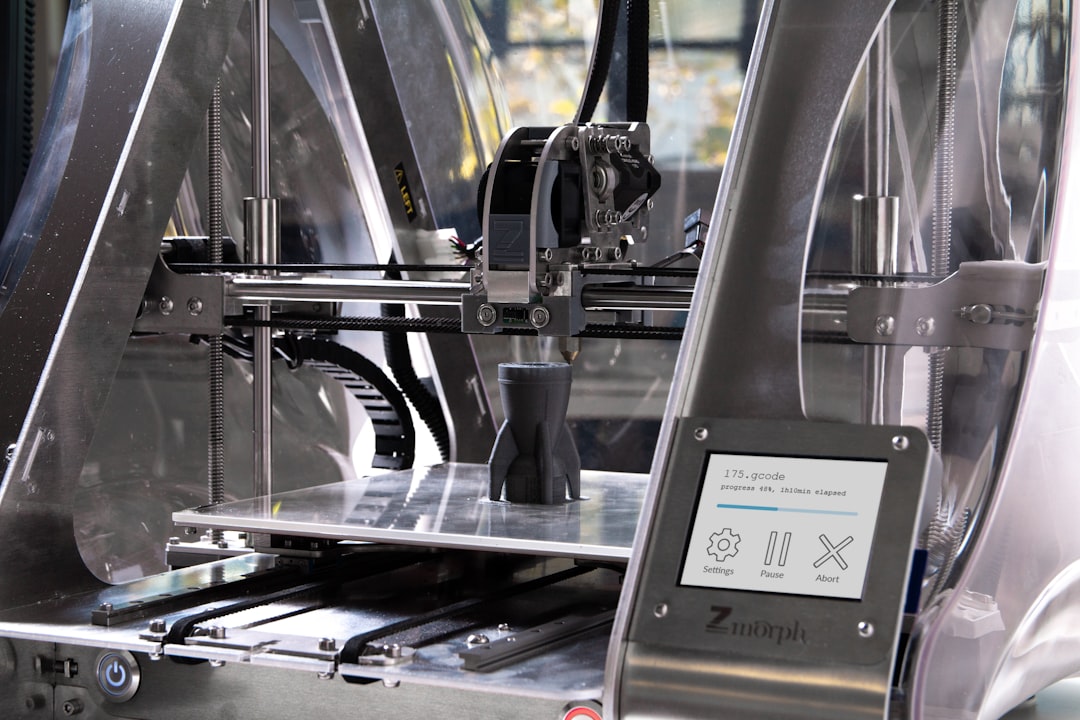
Vertical Line এবং Banding কী?
Model-এর side wall-এ যদি নির্দিষ্ট interval-এ line দেখা যায়, সেটি Z-banding বা mechanical pattern হতে পারে। Corner-এর পর ghost-এর মতো ripple হলে ringing/ghosting হওয়ার সম্ভাবনা বেশি। আর একটি নির্দিষ্ট জায়গায় পুরো model জুড়ে seam থাকলে সেটি Z-seam হতে পারে। তাই প্রথম কাজ হলো defect-এর pattern চিনে নেওয়া।
প্রধান কারণগুলো
- Belt tension: Belt খুব loose বা অতিরিক্ত tight হলে motion consistent থাকে না।
- Pulley বা screw: Motor pulley loose হলে layer position সামান্য বদলাতে পারে।
- Z-axis সমস্যা: Bent lead screw, dirty rod বা misalignment repeating horizontal band তৈরি করতে পারে।
- অতিরিক্ত speed/acceleration: দ্রুত direction change vibration তৈরি করে ringing বাড়ায়।
- Extrusion variation: Filament diameter, flow, nozzle restriction বা inconsistent temperature wall texture বদলায়।
- Z-seam: Layer change point একই জায়গায় থাকলে vertical scar তৈরি হয়।
কীভাবে Diagnose করবেন?
একটি simple calibration cube print করুন। Pattern যদি একই height interval-এ repeat করে, Z-axis এবং lead screw আগে পরীক্ষা করুন। Corner-এর পাশে wave থাকলে speed, acceleration এবং machine rigidity দেখুন। একটি straight vertical line হলে slicer-এর seam preview দেখুন।
Step-by-step সমাধান
- Printer বন্ধ করে belt, pulley এবং frame-এর loose screw পরীক্ষা করুন।
- Z lead screw পরিষ্কার করুন এবং manufacturer-এর নির্দেশনা অনুযায়ী lubrication দিন।
- Nozzle ও extrusion path পরিষ্কার আছে কিনা নিশ্চিত করুন।
- Outer wall speed কমিয়ে test print করুন।
- Acceleration/jerk বেশি হলে ধীরে ধীরে কমিয়ে comparison করুন।
- Flow এবং extrusion calibration করুন।
- Slicer-এ seam position পরিবর্তন করে defect seam-related কিনা যাচাই করুন।
Temperature এবং Cooling-এর ভূমিকা
Temperature খুব বেশি হলে material অতিরিক্ত soft থেকে wall-এর ছোট feature blur করতে পারে; খুব কম হলে extrusion inconsistent হতে পারে। Cooling-ও material অনুযায়ী stable রাখা জরুরি। একই filament-এর জন্য বারবার temperature পরিবর্তন না করে controlled test করুন।
Quality উন্নত করার Checklist
- Stable table ও rigid printer frame
- Correct belt tension
- Clean Z-axis
- Calibrated flow
- Dry filament
- Reasonable outer-wall speed
- Consistent nozzle temperature
- Correct seam placement
কখন Professional Help নেওয়া ভালো?
একাধিক calibration-এর পরও যদি functional part-এর tolerance বা surface quality ঠিক না হয়, machine এবং model দুটোই একসাথে evaluate করা দরকার। Artin3D-এ আমরা model geometry, material, orientation এবং production settings বিবেচনা করে FDM printing workflow নির্বাচন করি।
Custom 3D Printing বা troubleshooting support প্রয়োজন? Artin3D-এর সাথে যোগাযোগ করুন। আপনার design বা requirement অনুযায়ী উপযুক্ত printing approach নির্বাচন করতে আমরা সাহায্য করতে পারি।
Artin3D – Where ideas take shape.


