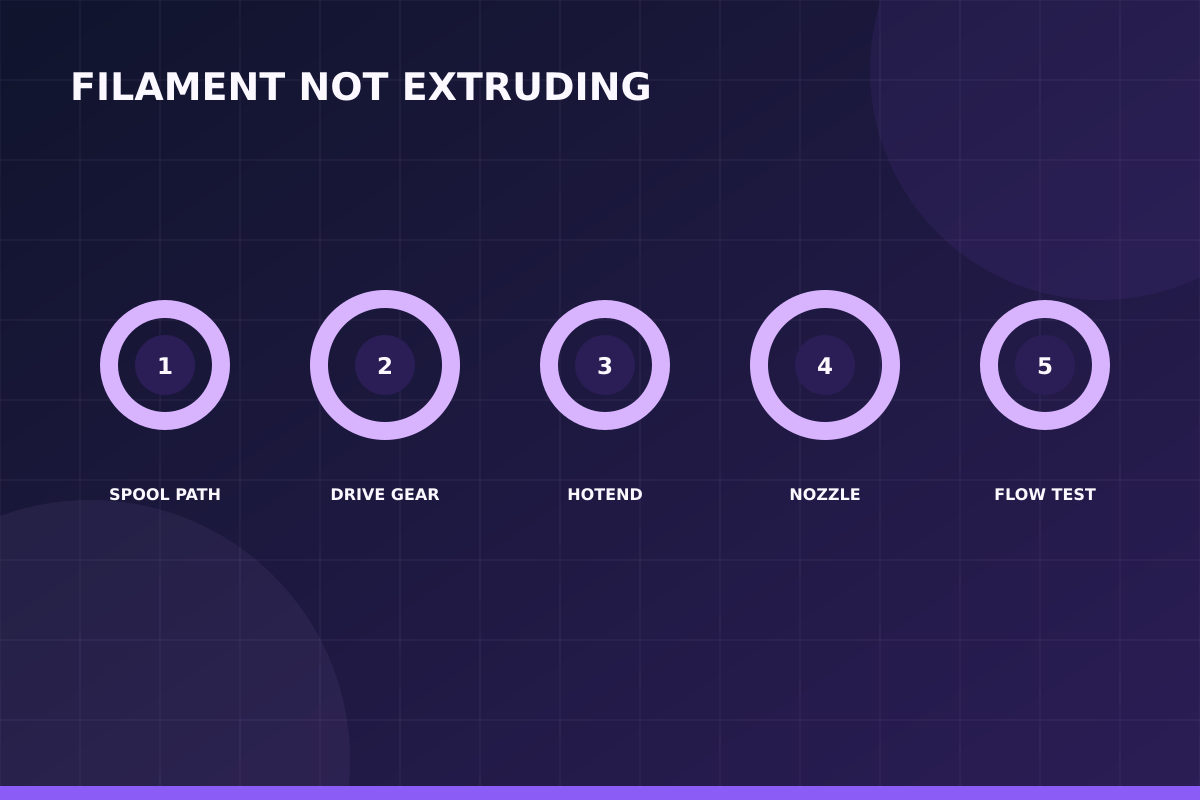
Nozzle থেকে filament না বের হলে সঙ্গে সঙ্গে nozzle বদলাবেন না। প্রথমে spool থেকে nozzle পর্যন্ত flow path ভাগ করে দেখুন—কোথায় motion বা pressure হারাচ্ছে সেটিই root cause।
Extrusion system-এ spool, guide/PTFE, drive gear, heatbreak, melt zone এবং nozzle ধারাবাহিক chain। Chain-এর যে কোনো অংশে friction, slip, heat বা blockage হলে under-extrusion থেকে complete stop হতে পারে। Gear clicking symptom pressure বেশি বা grip কম—দুটোই হতে পারে।
Cold machine-এ filament জোর করে push বা hot nozzle bare hand-এ touch করা বিপজ্জনক। Printer-এর load/unload, unclog ও maintenance procedure অনুসরণ করুন। Electrical heater/sensor error থাকলে extrusion test না চালিয়ে আগে safety fault resolve করুন।
সংক্ষিপ্ত উত্তর
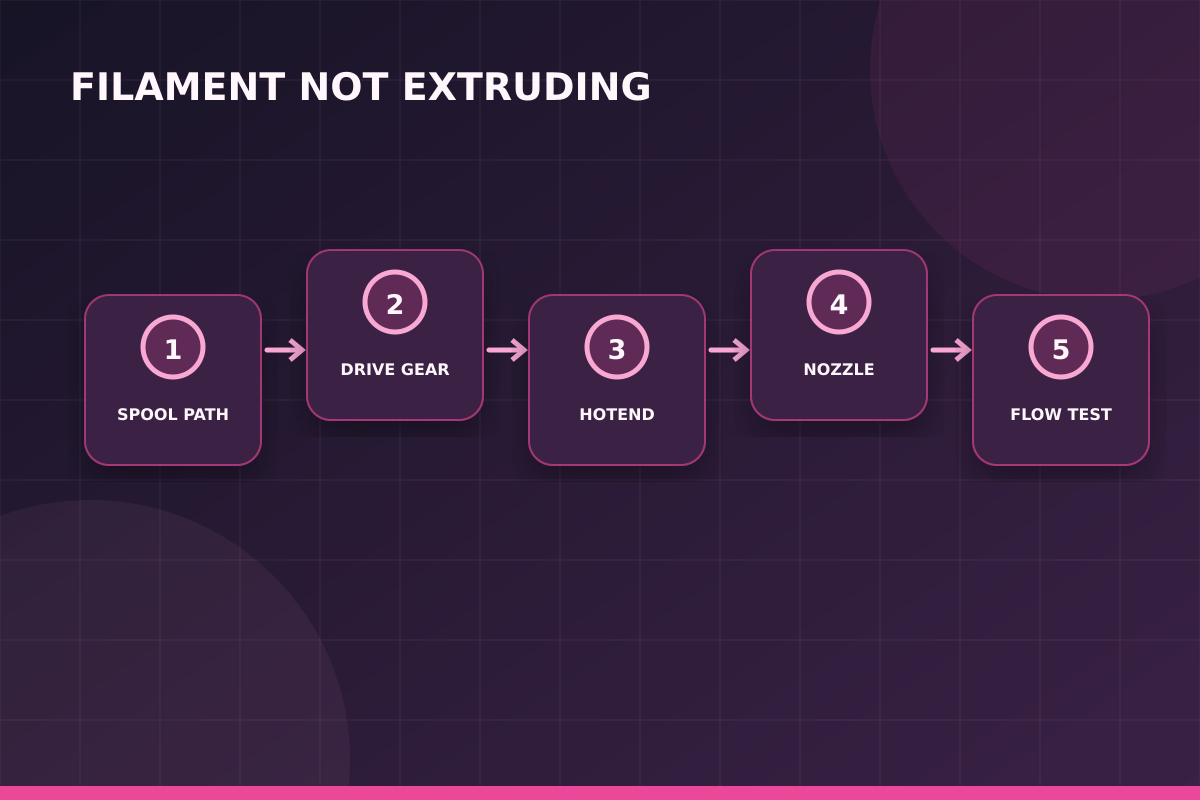
Spool free ও untangled, filament path clear, gear clean/tension correct, hotend target temperature stable এবং nozzle unclogged কি না ক্রমানুসারে পরীক্ষা করুন। Manual extrusion test ও known-good filament ব্যবহার করে material বনাম machine cause আলাদা করুন।
Spool, Tangle ও Feed Path
Spool loop cross হয়ে locked, holder friction, filament guide sharp bend বা PTFE connector gap flow বন্ধ করতে পারে। Multi-material system-এ buffer/feeder resistance যোগ হয়। Extruder খুলবার আগে spool side হাতে controlled feed করে resistance location খুঁজুন। Brittle filament path-এর ভেতর ভেঙে থাকলে connector খুলে official method-এ fragment সরান।
লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়।
Wrong Loading ও Filament Tip
Filament gear ধরেনি, sensor পর্যন্ত যায়নি বা bent tip side-wall-এ আটকে থাকতে পারে। Tip clean angled cut করে path align করুন। Soft TPU high-speed auto-load-এ buckle করতে পারে; supported slow loading দরকার। Different diameter filament বা swollen end wrong hotend-এ ব্যবহার করবেন না। Load command target temperature না পৌঁছালে feed শুরু নাও হতে পারে।
Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন।
Drive Gear Slip ও Tension
Gear teeth plastic dust-এ ভরে grip হারায়; idler too loose হলে slip, too tight হলে filament crush/deform করে। Clicking মানে gear pressure build করছে কিন্তু filament এগোচ্ছে না। Gear clean ও aligned করুন, tension manufacturer baseline-এ ফিরিয়ে test করুন। Hardened abrasive filament gear/nozzle wear বাড়াতে পারে।
Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়।
Nozzle Partial বা Full Clog
Burnt material, dust, degraded polymer বা incompatible temperature transition nozzle orifice আটকে দিতে পারে। Partial clog-এ thin/curling stream ও gaps; full clog-এ কিছুই বের হয় না। Correct-temperature purge, cleaning filament/cold pull বা nozzle replacement machine guide অনুযায়ী করুন। Needle দিয়ে deep blockage push করলে heater/sensor damage হতে পারে।
Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়।
Heat Creep ও Heatbreak Jam
Hotend-এর cold zone যথেষ্ট ঠান্ডা না থাকলে filament melt zone-এর উপরে soft হয়ে plug তৈরি করে। PLA hot enclosure, failed hotend fan, dusty heatsink ও excessive retraction risk বাড়ায়। Print কিছুক্ষণ ভালো চলার পর extrusion stop heat creep-এর common pattern। Fan direction/airflow এবং ambient condition check করুন; firmware limit bypass করবেন না।
একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান।
Temperature খুব কম বা Material ভুল
Nozzle setpoint material-এর জন্য কম হলে motor required pressure দিতে পারে না। বেশি temperature polymer degrade ও heat creep বাড়ায়। PLA profile দিয়ে PETG/ABS অথবা unknown composite চালালে mismatch হয়। Spool label, nozzle material ও slicer profile মিলান। Manufacturer range-এর মধ্যে temperature tower বা slow manual flow test করুন।
Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন।
Slicer Flow, Volumetric Speed ও Retraction
Requested volumetric flow hotend capacity ছাড়ালে high-speed section-এ under-extrusion হয়। Extrusion multiplier zero/low, wrong filament diameter, extreme retraction বা clogged-looking coasting gap software-side cause। Stock printer/nozzle profile দিয়ে same model slice করে compare করুন। Maximum flow calibration safe range-এ করুন; motor current random বাড়াবেন না।
Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়।
Worn Nozzle, PTFE বা Hardware Damage
Abrasive filament nozzle enlarge করে এবং internal PTFE overheated/deformed হলে drag বাড়ে। Loose nozzle leak, cracked lever, misaligned gear বা damaged motor cable intermittent extrusion দেয়। Replacement-এর আগে visible evidence ও measured symptom নিন। Hot-tightening procedure machine-specific এবং burn/leak risk আছে; experience না থাকলে technician নিন।
First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন।
ধাপে ধাপে Practical Workflow
- Screen temperature/error verify করুন।
- Spool free rotation ও tangle check করুন।
- Filament path segment-by-segment test করুন।
- Gear dust, tension ও grinding inspect করুন।
- Correct temperature-এ manual extrusion দিন।
- Nozzle/heatbreak cleaning procedure করুন।
- Stock slicer profile দিয়ে small test print করুন।
- Working flow profile ও maintenance note save করুন।
দ্রুত সিদ্ধান্তের Checklist
- Nozzle target temperature stable?
- Spool/AMS path free?
- Gear clicking বা dust আছে?
- Filament end ground/swollen?
- Manual flow straight ও consistent?
- Problem নির্দিষ্ট speed/height-এ?
Common Mistakes
- Cold nozzle-এ filament force করা।
- Idler tension maximum করা।
- Clog ঠিক করতে temperature সীমাহীন বাড়ানো।
- Heat-creep fan না দেখে nozzle বদলানো।
- Wrong filament diameter/profile ব্যবহার করা।
প্রায় জিজ্ঞাসিত প্রশ্ন
Gear click করলে nozzle clog নিশ্চিত?
না। Clog, low temperature, path resistance, high flow বা over-tight idler—সবই clicking cause করতে পারে।
Filament বের হয় কিন্তু খুব পাতলা
Partial clog, low flow, wrong diameter, worn gear বা too-fast volumetric demand দেখুন। Stock profile manual flow compare করুন।
PLA কিছুক্ষণ পর stop করে
Hot enclosure বা weak hotend cooling-এ heat creep হতে পারে। Fan/heatsink, ambient এবং retraction check করুন।
Nozzle needle ব্যবহার করব?
Machine procedure ও correct size/temperature ছাড়া নয়। এটি tip-level debris সরাতে পারে, heatbreak plug নয়; burn risk আছে।
TPU কেন buckle করে?
Soft filament gear ও hotend-এর gap-এ compress হয়। Slow speed, low resistance ও well-constrained direct path দরকার।
নতুন nozzle দিলেও flow নেই
Blockage heatbreak/PTFE/gear path-এ থাকতে পারে, heater actual temperature ভুলও হতে পারে। Full chain diagnose করুন।
বাস্তব প্রয়োগের নোট 1: Spool, Tangle ও Feed Path
Spool loop cross হয়ে locked, holder friction, filament guide sharp bend বা PTFE connector gap flow বন্ধ করতে পারে। Multi-material system-এ buffer/feeder resistance যোগ হয়। Extruder খুলবার আগে spool side হাতে controlled feed করে resistance location খুঁজুন। Brittle filament path-এর ভেতর ভেঙে থাকলে connector খুলে official method-এ fragment সরান। Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: Wrong Loading ও Filament Tip
Filament gear ধরেনি, sensor পর্যন্ত যায়নি বা bent tip side-wall-এ আটকে থাকতে পারে। Tip clean angled cut করে path align করুন। Soft TPU high-speed auto-load-এ buckle করতে পারে; supported slow loading দরকার। Different diameter filament বা swollen end wrong hotend-এ ব্যবহার করবেন না। Load command target temperature না পৌঁছালে feed শুরু নাও হতে পারে। একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Drive Gear Slip ও Tension
Gear teeth plastic dust-এ ভরে grip হারায়; idler too loose হলে slip, too tight হলে filament crush/deform করে। Clicking মানে gear pressure build করছে কিন্তু filament এগোচ্ছে না। Gear clean ও aligned করুন, tension manufacturer baseline-এ ফিরিয়ে test করুন। Hardened abrasive filament gear/nozzle wear বাড়াতে পারে। Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Nozzle Partial বা Full Clog
Burnt material, dust, degraded polymer বা incompatible temperature transition nozzle orifice আটকে দিতে পারে। Partial clog-এ thin/curling stream ও gaps; full clog-এ কিছুই বের হয় না। Correct-temperature purge, cleaning filament/cold pull বা nozzle replacement machine guide অনুযায়ী করুন। Needle দিয়ে deep blockage push করলে heater/sensor damage হতে পারে। Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 5: Heat Creep ও Heatbreak Jam
Hotend-এর cold zone যথেষ্ট ঠান্ডা না থাকলে filament melt zone-এর উপরে soft হয়ে plug তৈরি করে। PLA hot enclosure, failed hotend fan, dusty heatsink ও excessive retraction risk বাড়ায়। Print কিছুক্ষণ ভালো চলার পর extrusion stop heat creep-এর common pattern। Fan direction/airflow এবং ambient condition check করুন; firmware limit bypass করবেন না। First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 6: Temperature খুব কম বা Material ভুল
Nozzle setpoint material-এর জন্য কম হলে motor required pressure দিতে পারে না। বেশি temperature polymer degrade ও heat creep বাড়ায়। PLA profile দিয়ে PETG/ABS অথবা unknown composite চালালে mismatch হয়। Spool label, nozzle material ও slicer profile মিলান। Manufacturer range-এর মধ্যে temperature tower বা slow manual flow test করুন। লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়। এই পর্যবেক্ষণটি Filament Not Extruding নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Filament extrusion সমস্যা nozzle দিয়ে শেষ হলেও root cause upstream spool থেকে slicer পর্যন্ত যেকোনো জায়গায় হতে পারে। Chain-based diagnosis সময় ও spare part দুইটাই বাঁচায়।
Known-good filament এবং stock profile দিয়ে baseline test রাখা ভবিষ্যৎ under-extrusion দ্রুত isolate করতে সাহায্য করে।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.