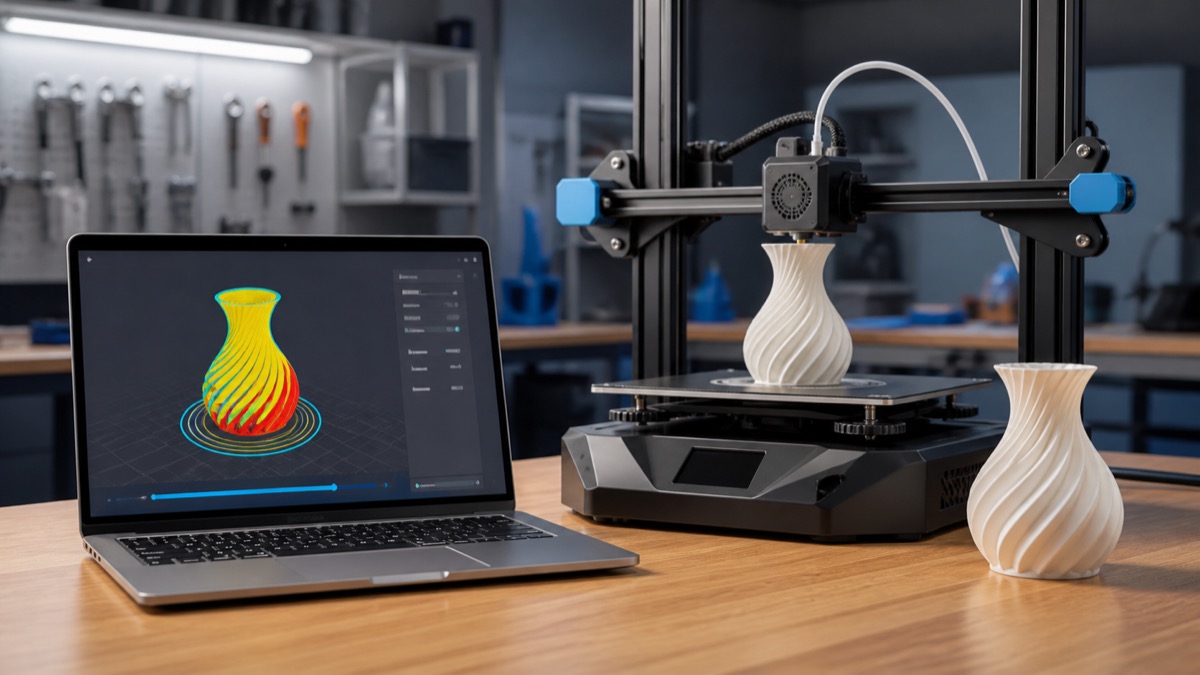
3D printing slicer settings হলো CAD model আর printer-এর মাঝের নির্দেশনার সেতু। একই STL file এক profile-এ চমৎকার, আরেকটিতে দুর্বল বা অসম্পূর্ণ হতে পারে। সফল setup-এর গোপন কৌশল হলো সব slider একসঙ্গে না বদলে model-এর উদ্দেশ্য বুঝে কয়েকটি মূল setting নিয়ন্ত্রণ করা। এখানে layer height থেকে support পর্যন্ত একটি repeatable workflow দেওয়া হলো।
Slicer আসলে কী করে?
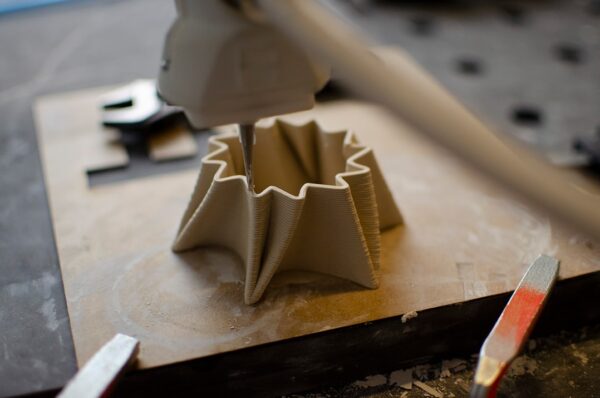
Slicer 3D model-কে স্তরে ভাগ করে toolpath বা G-code তৈরি করে। সেটি printer-কে বলে কোথায়, কত দ্রুত, কত তাপে এবং কত material extrude করতে হবে। UltiMaker manual-এ quality, infill, material, speed, cooling, support ও build plate adhesion-এর মতো setting এবং layer preview যাচাইয়ের গুরুত্ব দেখানো হয়েছে। Profile শুরু করার সবচেয়ে নিরাপদ উপায় হলো printer, nozzle ও material-এর tested preset নির্বাচন করা।
Layer height: quality বনাম সময়
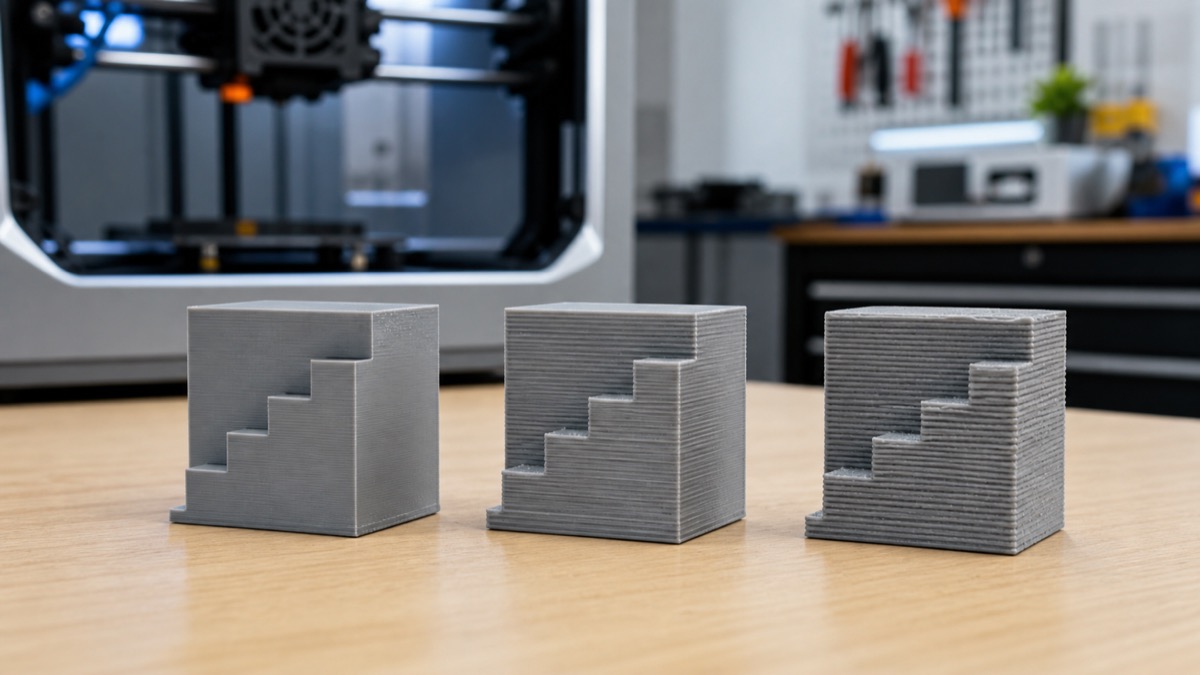
পাতলা layer curve ও ছোট Z-detail তুলনামূলক মসৃণ করে, কিন্তু layer সংখ্যা বাড়ায়। মোটা layer দ্রুত হলেও sloped surface-এ stair-step বেশি দেখা যায়। Miniature-এর জন্য fine profile, সাধারণ prototype-এর জন্য standard profile এবং বড় draft-এর জন্য coarse profile ব্যবহার করা যায়। তবে nozzle diameter এবং printer profile-এর অনুমোদিত range-এর বাইরে যাবেন না। প্রথম layer আলাদা: এটি একটু মোটা ও ধীর হলে bed-এর ছোট unevenness সামলাতে সুবিধা হতে পারে।
Walls, top/bottom ও infill
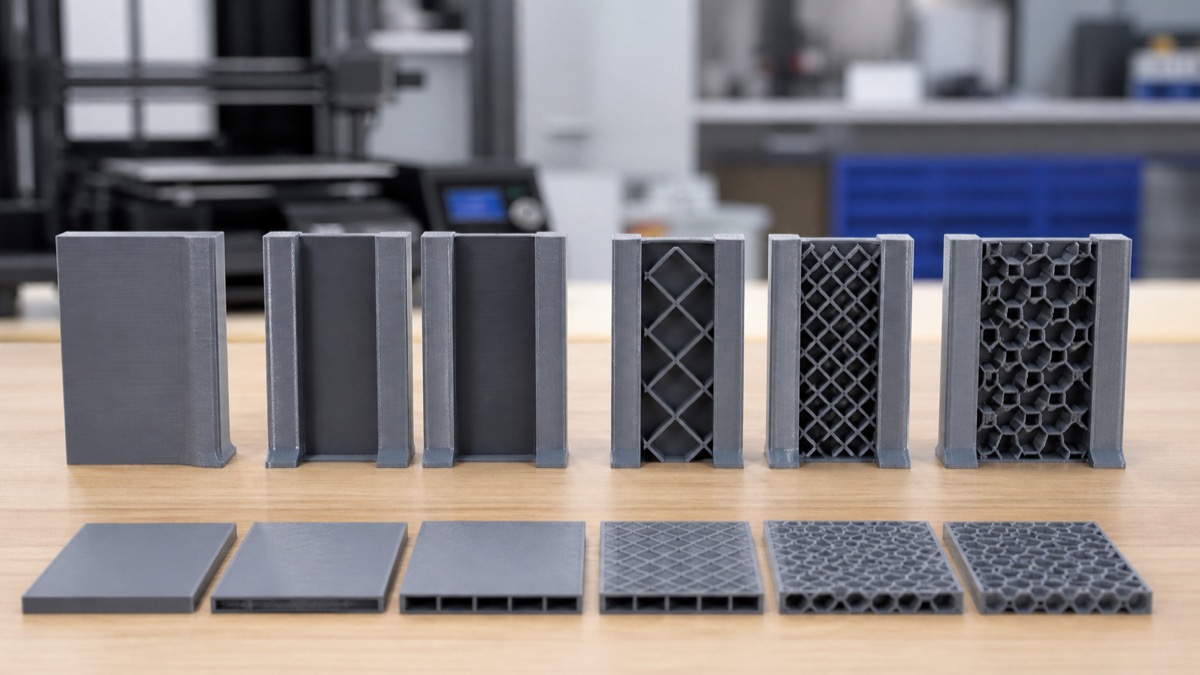
Functional part-এর শক্তি শুধু infill percentage দিয়ে নির্ধারিত হয় না। Wall count বা shell অনেক load case-এ বড় ভূমিকা রাখে; top/bottom thickness solid skin তৈরি করে। UltiMaker documentation-এ wall, top/bottom ও infill-কে printed part-এর density নিয়ন্ত্রণকারী প্রধান group হিসেবে দেখানো হয়েছে। তাই 100% infill দেওয়ার আগে wall বাড়ানো, orientation বদলানো এবং load path বোঝা উচিত। Decorative model-এ কম infill material ও সময় বাঁচাতে পারে।
Temperature, cooling ও speed
Nozzle temperature কম হলে layer bond দুর্বল বা under-extrusion হতে পারে; বেশি হলে stringing, sagging বা material degradation বাড়তে পারে। Brand, color, speed ও nozzle অনুযায়ী optimal value বদলায়, তাই spool-এর label এবং material maker-এর range থেকে শুরু করুন। Cooling PLA overhang-এ সহায়ক হলেও কিছু engineering material-এ অতিরিক্ত fan warping বা weak bond আনতে পারে। Speed বাড়ালে hotend-এর melting capacity, motion system এবং cooling—তিনটির সীমা বিবেচনা করতে হয়।
Support: যতটুকু দরকার, ততটুকুই
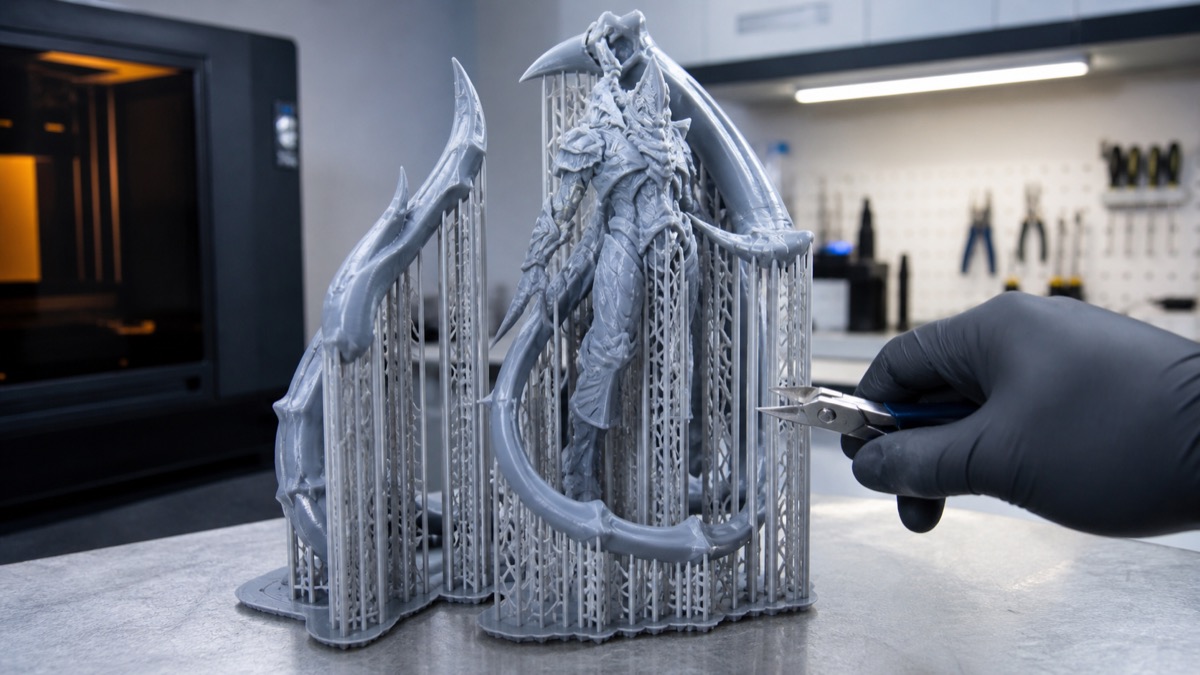
Support overhang ও floating feature ধরে রাখে, কিন্তু material, সময় এবং cleanup বাড়ায়। Model orientation বদলালে অনেক support বাদ দেওয়া সম্ভব। Overhang angle threshold, support placement, density এবং interface layer—এসব ধীরে tune করুন। Interface বেশি dense হলে underside ভালো হতে পারে, কিন্তু removal কঠিন হয়। Support contact যেন গুরুত্বপূর্ণ cosmetic surface-এ কম পড়ে, সেইভাবে model rotate করুন।
Build plate adhesion
Skirt nozzle priming ও flow দেখায়, brim model-এর চারপাশে অতিরিক্ত area দিয়ে corner lift কমাতে সাহায্য করে, আর raft part-এর নিচে আলাদা structure তৈরি করে কিন্তু সময় ও material বেশি নেয়। Bed পরিষ্কার, correct Z-offset ও material-appropriate surface সবচেয়ে আগে ঠিক করুন। Adhesion aid দিয়ে ভুল bed level ঢেকে রাখা দীর্ঘমেয়াদি সমাধান নয়।
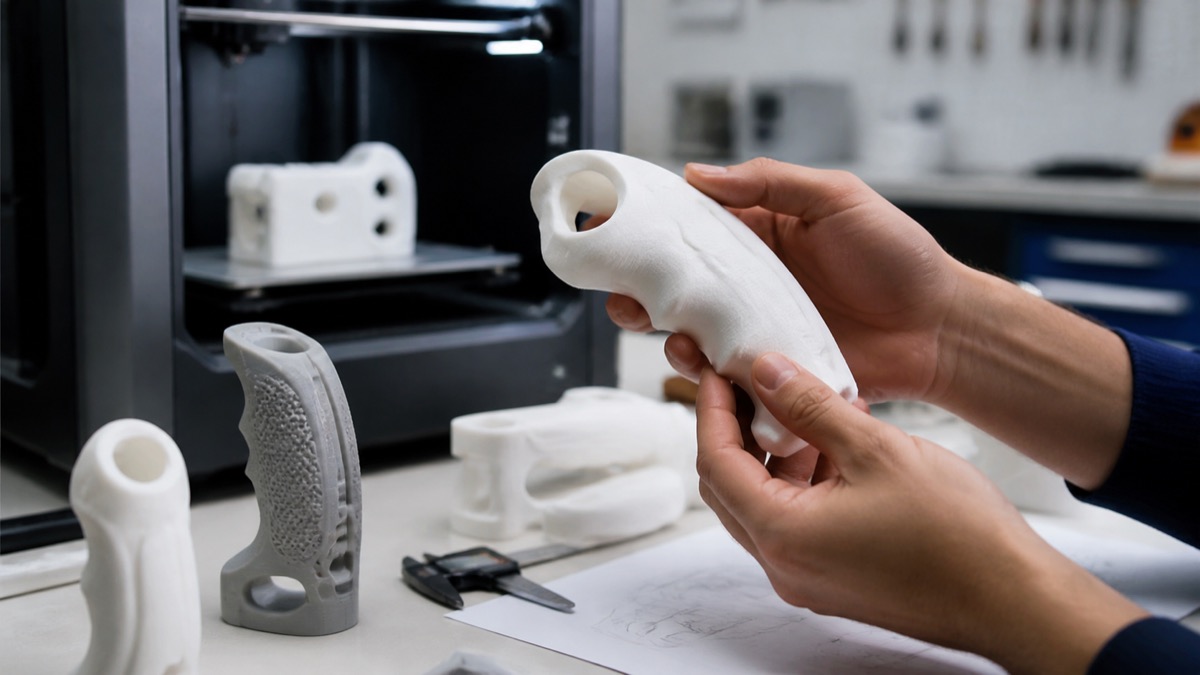
Print চাপার আগে preview checklist
- Model bed-এর ওপর সঠিকভাবে বসেছে কি?
- Thin wall বা small feature হারিয়ে গেছে কি?
- Support কোথায় তৈরি হচ্ছে এবং remove করা যাবে কি?
- প্রতি layer-এ যথেষ্ট top/bottom skin আছে কি?
- Travel path cosmetic surface পার হচ্ছে কি?
- Estimated time ও material business deadline-এর সঙ্গে মানানসই কি?
Calibration-এর বিজ্ঞান
একবারে একটি variable বদলান এবং result লিখে রাখুন। Temperature tower, retraction test, flow coupon ও bridging test-এর উদ্দেশ্য আলাদা। একটি ছোট test-এর ফল বড় model-এ প্রয়োগের আগে geometry ও cooling difference ভাবুন। আমাদের infill guide strength ও material balance বুঝতে সহায়তা করবে। Reference হিসেবে UltiMaker manual ব্যবহার করা যায়।
FAQ
বেশি infill মানেই কি সবচেয়ে শক্ত part?
না। Wall, orientation, material ও load direction অনেক ক্ষেত্রে বেশি গুরুত্বপূর্ণ।
Support সব overhang-এ দরকার?
না। Geometry, material, cooling ও printer capability অনুযায়ী কিছু overhang support ছাড়াই সম্ভব।