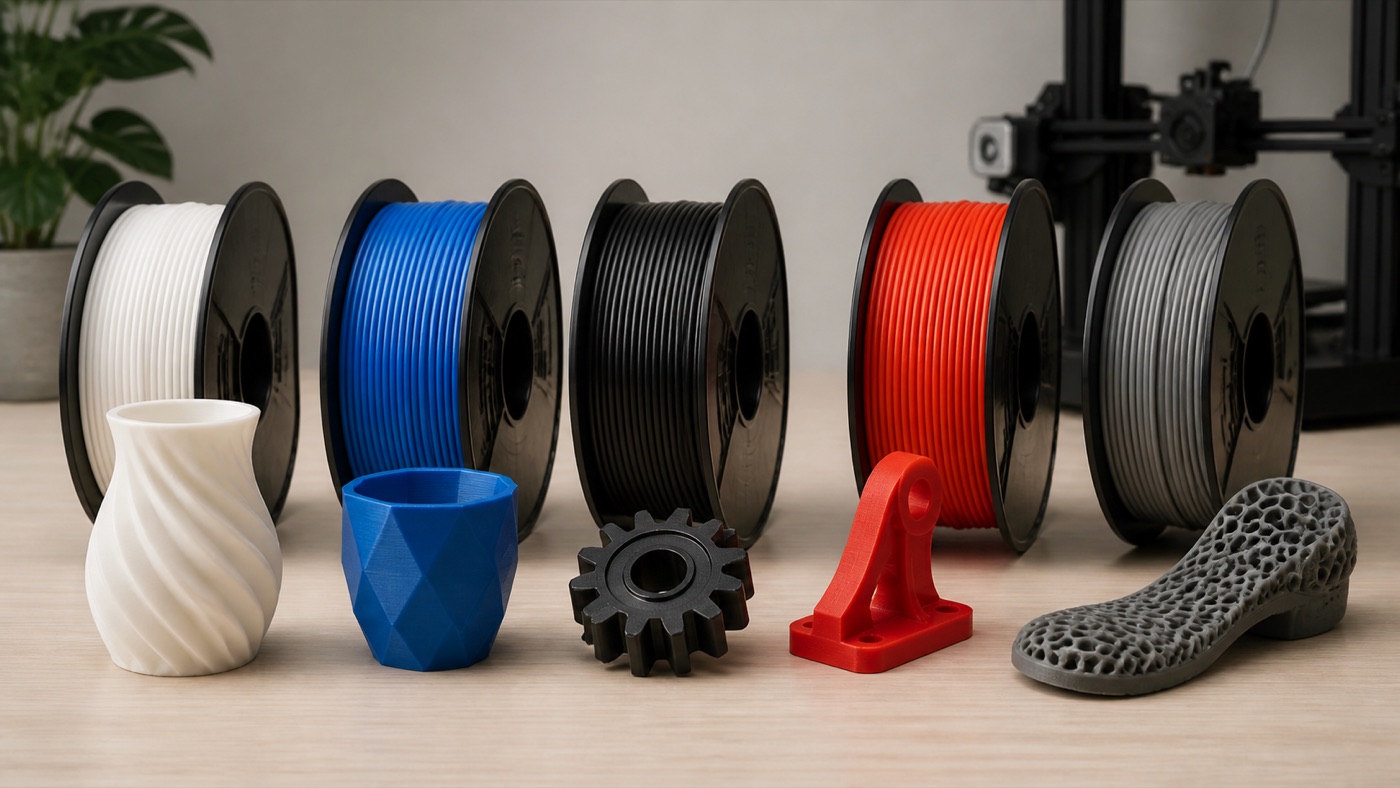
একটি design একই হলেও material বদলালে 3D printed part-এর শক্তি, flexibility, surface, তাপ সহ্যক্ষমতা ও আয়ু বদলে যায়। তাই “সবচেয়ে শক্ত filament” খোঁজার বদলে ব্যবহার অনুযায়ী সবচেয়ে উপযুক্ত filament খোঁজা উচিত। ঘরের decorative model, গাড়ির ভেতরের clip, outdoor sign এবং flexible cover-এর প্রয়োজন এক নয়। এই গাইডে পাঁচটি জনপ্রিয় FDM material-এর বাস্তব সুবিধা, সীমাবদ্ধতা ও নির্বাচনপদ্ধতি আলোচনা করা হলো।
PLA: সহজ ও পরিচ্ছন্ন শুরু
PLA সাধারণত কম warping, তুলনামূলক কম গন্ধ এবং সহজ print setting-এর কারণে নতুনদের প্রথম পছন্দ। prototype, display model, organizer, educational object ও indoor low-heat কাজে এটি ভালো। রঙ ও finish-এর বৈচিত্র্যও বেশি। তবে উচ্চ তাপ বা দীর্ঘ রোদে কিছু PLA নরম বা বিকৃত হতে পারে এবং impact-এ brittle আচরণ করতে পারে। গাড়ির dashboard, গরম machine-এর পাশে বা critical load-bearing কাজে যাচাই ছাড়া PLA ব্যবহার ঠিক নয়।
PETG: দৈনন্দিন functional part-এর ভারসাম্য
PETG সাধারণত PLA-এর চেয়ে বেশি ductile এবং পানি বা chemical exposure-এ ভালো কাজ করতে পারে। enclosure, holder, workshop aid এবং কিছু outdoor protected part-এ এটি জনপ্রিয়। layer adhesion শক্ত হওয়ায় part ভাঙার বদলে বাঁকতে পারে। তবে stringing, oozing এবং অতিরিক্ত bed adhesion দেখা যায়। print surface অনুযায়ী release layer দরকার হতে পারে। PETG-কে স্বয়ংক্রিয়ভাবে food-safe ধরে নেওয়া যাবে না; colorant, nozzle, layer gap ও cleaning সীমাবদ্ধতা বিবেচ্য।
ABS: তাপ ও impact, সঙ্গে কঠিন workflow
ABS functional housing, prototype ও তুলনামূলক উষ্ণ পরিবেশে ব্যবহৃত হয়। এটি machining ও কিছু chemical smoothing-এ সাড়া দিতে পারে। কিন্তু cooling-এর সময় shrinkage বেশি হওয়ায় warping ও layer separation হতে পারে। enclosure, স্থিতিশীল ambient temperature এবং ভালো ventilation প্রয়োজন। ছোট ঘরে খোলা printer-এ ABS চালানো উপযুক্ত নয়। সফল ABS print-এর জন্য শুধু nozzle temperature নয়, পুরো environment নিয়ন্ত্রণ জরুরি।
ASA: outdoor ব্যবহারের শক্ত প্রতিযোগী
ASA-এর বৈশিষ্ট্য ABS-এর কাছাকাছি, তবে UV ও weather resistance-এর কারণে outdoor cover, sign, garden accessory বা vehicle exterior prototype-এ সুবিধাজনক। এটিও warping করতে পারে এবং enclosure ও ventilation চাইতে পারে। outdoor বলা মানে যেকোনো load বা temperature-এ স্থায়ী নয়; wall thickness, colour, mounting method এবং বাস্তব exposure পরীক্ষা করতে হবে। দীর্ঘমেয়াদি প্রকল্পে ছোট sample বাইরে রেখে ageing test করা বুদ্ধিমানের।
TPU: নমনীয় ও impact-সহনশীল
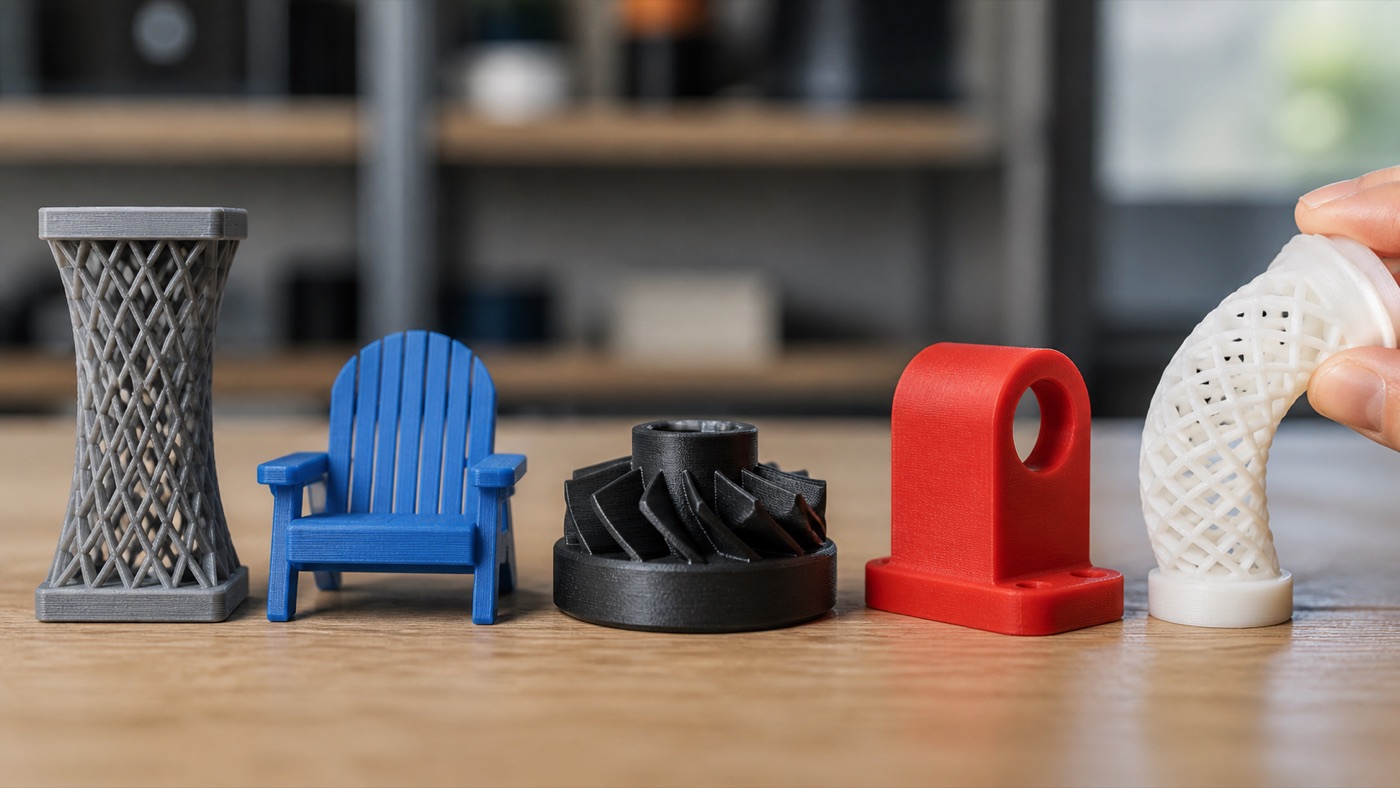
TPU phone cover, gasket, vibration foot, flexible joint, protective bumper ও grip-এর জন্য ব্যবহার করা হয়। Shore hardness অনুযায়ী flexibility বদলায়। নরম filament extruder-এ buckle করতে পারে, তাই controlled speed ও ভালো filament path দরকার। direct drive সুবিধা দিতে পারে, কিন্তু machine ও profile-এর ওপর ফল নির্ভর করে। TPU part-এর wall ও infill pattern flexibility-তে বড় প্রভাব ফেলে; একই material দিয়েও design বদলে শক্ত বা নরম আচরণ পাওয়া যায়।
শক্তি শুধু material-এর নাম নয়
Layer orientation, nozzle temperature, moisture, wall count, geometry এবং print defect strength নির্ধারণ করে। datasheet-এর injection-moulded value সরাসরি FDM part-এ প্রযোজ্য ধরে নেওয়া যাবে না। load layer line আলাদা করার দিকে গেলে শক্ত material-ও দুর্বল হতে পারে। critical part-এর জন্য একই orientation ও setting-এ test coupon বা prototype পরীক্ষা করুন।
তাপমাত্রা ও environment
ঘরের তাপ, সরাসরি রোদ, বন্ধ গাড়ি, boiling water বা machine heat—প্রতিটি environment আলাদা। heat resistance-এর একক সংখ্যা দেখার সময় test method বুঝুন। part load-এর নিচে থাকলে কম temperature-এও creep হতে পারে। outdoor project-এ UV, বৃষ্টি, humidity ও fastener stress একসঙ্গে কাজ করে। বাস্তব অবস্থার কাছাকাছি পরীক্ষা ছাড়া স্থায়িত্বের দাবি করবেন না।
Filament moisture ও storage
PETG, TPU এবং অনেক engineering filament বাতাস থেকে moisture নেয়। ভেজা filament popping, rough surface, stringing ও দুর্বল layer তৈরি করতে পারে। sealed bag, desiccant ও dry box ব্যবহার করুন; drying temperature ও সময় manufacturer-এর নির্দেশনা অনুযায়ী দিন। spool-এর label, খোলার তারিখ ও colour লিখে রাখলে workshop management সহজ হয়।
স্বাস্থ্য ও নিরাপত্তা
সব heated plastic কণিকা বা volatile compound তৈরি করতে পারে; material অনুযায়ী পরিমাণ বদলায়। ভালো ventilation, enclosure design এবং manufacturer safety data অনুসরণ করুন। অজানা additive-যুক্ত filament food, toy, skin-contact বা medical কাজে নিরাপদ ধরে নেবেন না। nozzle ও hotend temperature সীমা মানুন এবং fire safety বজায় রাখুন।
দ্রুত নির্বাচন
Indoor visual model ও সহজ prototype-এ PLA, balanced functional part-এ PETG, enclosed controlled setup-এ তাপ-সহনশীল housing-এর জন্য ABS, outdoor UV exposure-এ ASA এবং flexible impact part-এ TPU বিবেচনা করুন। তারপর actual load, heat, chemical, surface এবং certification requirement দিয়ে shortlist যাচাই করুন। material বাছাইয়ের সবচেয়ে ভালো প্রশ্ন হলো: এই part কোথায়, কীভাবে এবং কতদিন ব্যবহার হবে?
Surface finish ও post-processing
PLA sanding-এ গরম হয়ে নরম হতে পারে, PETG string পরিষ্কার করতে সময় লাগে, ABS নির্দিষ্ট controlled chemical process-এ smooth করা যায় এবং TPU sanding কঠিন। Paint বা adhesive ব্যবহারের আগে compatibility পরীক্ষা করুন। Functional surface, thread ও flexible joint coating করলে fit বদলাতে পারে। Cosmetic finish প্রয়োজন হলে material বাছাইয়ের সময় post-processing labour ও safety খরচও হিসাব করুন।
Part design দিয়ে material-এর আচরণ বদলান
একই TPU solid wall-এ শক্ত, thin wall ও sparse infill-এ নমনীয় হতে পারে। PETG snap-fit-এর geometry PLA-এর কপি হলে একই ফল নাও দেয়। ABS বা ASA shrinkage-এর জন্য dimension compensation লাগতে পারে। তাই material change শুধু slicer profile change নয়; wall, radius, clearance ও orientation পুনর্বিবেচনা করতে হয়।
Cost comparison কীভাবে করবেন?
Spool price দিয়ে তুলনা অসম্পূর্ণ। failed print, drying, enclosure, slower speed, support ও finishing যোগ করুন। একটি সস্তা filament inconsistent diameter বা moisture-এর কারণে বেশি waste করতে পারে। প্রতি usable part-এর খরচ হিসাব করুন: material used, machine hour, failure rate ও labour। Business order-এ একই supplier ও batch record repeatability বাড়ায়।
Colour ও additive-এর প্রভাব
একই polymer-এর বিভিন্ন colour বা effect filament একইভাবে print নাও করতে পারে। matte, silk, wood-filled বা carbon-filled variant-এ additive flow, abrasion ও strength বদলায়। Abrasive filament hardened nozzle চাইতে পারে। Marketing নাম দেখে base polymer অনুমান না করে datasheet ও recommended nozzle পড়ুন। নতুন spool-এ ছোট calibration sample নেওয়া ভালো।
একটি practical test plan
Shortlist material দিয়ে একই orientation-এ dimension coupon, bridge, impact sample ও actual joint প্রিন্ট করুন। প্রত্যেকটির weight, setting, fit ও failure লিখুন। Heat বা outdoor use হলে controlled exposure test করুন। ফলের ভিত্তিতে material নির্বাচন করলে অনুমান কমে এবং future reorder-এর জন্য প্রমাণভিত্তিক profile তৈরি হয়।