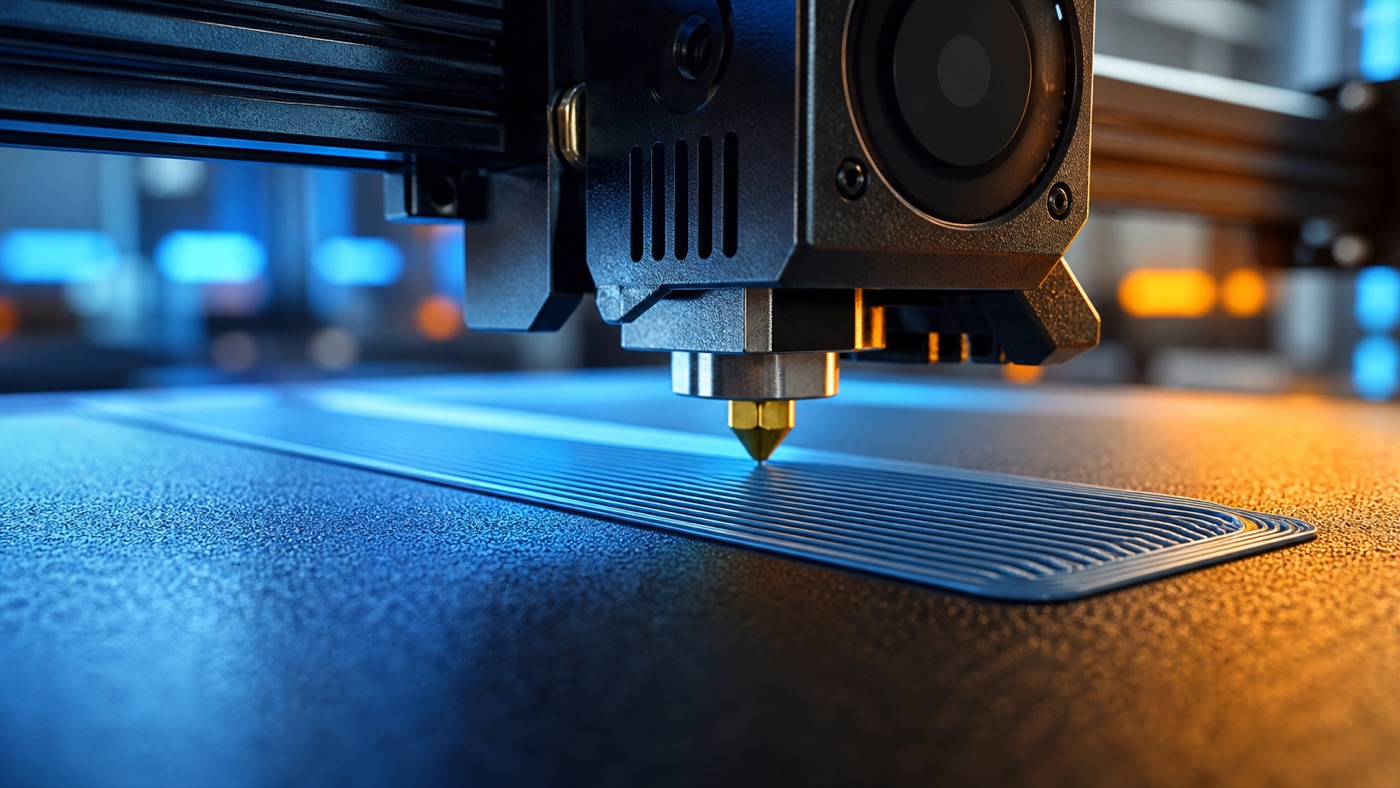
3D প্রিন্টের প্রথম স্তর বা first layer পুরো কাজটির ভিত্তি। এটি build plate-এ ঠিকমতো না বসলে কোণা উঠে যেতে পারে, মডেল সরে যেতে পারে কিংবা কয়েক ঘণ্টার প্রিন্ট মাঝপথে নষ্ট হতে পারে। আবার নোজল অতিরিক্ত কাছে থাকলে filament বের হতে বাধা পায় এবং নিচের পৃষ্ঠ বিকৃত হয়। তাই দীর্ঘ প্রিন্ট শুরু করার আগে একটি সমান, ধারাবাহিক প্রথম স্তর নিশ্চিত করা সবচেয়ে লাভজনক অভ্যাস।
Build plate পরিষ্কার রাখুন
আঙুলের তেল, ধুলো ও আগের adhesive-এর স্তর adhesion কমিয়ে দেয়। প্লেট ঠান্ডা হওয়ার পর material ও plate নির্মাতার উপযোগী পদ্ধতিতে পরিষ্কার করুন। অনেক ক্ষেত্রে হালকা dish soap ও পানি ভালো কাজ করে; কিছু surface-এ isopropyl alcohol ব্যবহার করা যায়। তবে coating ক্ষতিগ্রস্ত করতে পারে এমন scraper বা শক্ত chemical এড়িয়ে চলুন। পরিষ্কারের পর print area-তে হাত না দেওয়াই ভালো।
Bed leveling ও Z-offset
Manual বা automatic leveling থাকলেও নোজল থেকে plate-এর কার্যকর দূরত্ব ঠিক করতে হয়। প্রথম স্তরের line গোল ও আলাদা থাকলে নোজল সাধারণত বেশি উঁচু। line একেবারে স্বচ্ছ, খুব চ্যাপ্টা বা ছেঁড়া হলে নোজল অতিরিক্ত নিচে। আদর্শ অবস্থায় পাশের line পরস্পরের সঙ্গে যুক্ত থাকবে, উপরে সামান্য চাপা দেখাবে এবং নখ দিয়ে সহজে উঠবে না। ছোট first-layer test দিয়ে ধীরে Z-offset বদলান।
তাপমাত্রা ও material
PLA, PETG, ABS বা অন্য material-এর nozzle ও bed temperature আলাদা। spool নির্মাতার পরিসীমা থেকে শুরু করে প্রয়োজনমতো ছোট পরিবর্তন করুন। কম তাপমাত্রায় line plate-এ ধরতে নাও পারে; অতিরিক্ত তাপে নিচের দিক ফুলে elephant foot হতে পারে। PETG কিছু surface-এ খুব শক্তভাবে লেগে যায়, তাই উপযুক্ত release layer দরকার হতে পারে। অনুমানের বদলে material profile অনুসরণ করুন।
গতি, flow ও cooling
প্রথম layer ধীরে প্রিন্ট করলে filament বসার সময় পায়। অনেক profile-এ প্রথম স্তরের fan কম বা বন্ধ রাখা হয়, তারপর ধীরে বাড়ে। flow খুব কম হলে line-এর মাঝে gap থাকে; খুব বেশি হলে উঁচু ridge দেখা যায়। তবে flow বদলানোর আগে nozzle height ও filament diameter ঠিক আছে কি না দেখুন। ভুল Z-offset-কে অতিরিক্ত flow দিয়ে ঢাকার চেষ্টা করলে পরের layer খারাপ হতে পারে।
Warping কমানোর উপায়
বড় সমতল মডেলে brim যোগ করলে plate-এর সঙ্গে সংযোগ বাড়ে। ঠান্ডা বাতাস বা ঘরের fan এড়িয়ে স্থির পরিবেশ রাখুন; ABS-এর মতো material enclosure থেকে উপকৃত হয়। মডেলের কোণে ছোট mouse ear যোগ করাও কার্যকর। build plate-এর পুরো জায়গায় তাপ সমান না হলে মডেলের অবস্থান বদলে পরীক্ষা করুন।
দ্রুত troubleshooting
প্রথমে plate পরিষ্কার, তারপর leveling ও Z-offset, এরপর temperature এবং speed—এই ক্রমে পরীক্ষা করুন। একবারে একটি setting বদলালে কোন পরিবর্তনে ফল ভালো হলো বোঝা যায়। প্রথম স্তর চলার সময় অন্তত কয়েক মিনিট পর্যবেক্ষণ করুন। সমান line, পরিষ্কার perimeter ও শক্ত adhesion দেখা গেলে তবেই দীর্ঘ প্রিন্ট চালিয়ে যান। একটি ভালো first layer শুধু সুন্দর নিচের পৃষ্ঠ নয়; এটি সফল প্রিন্টের সবচেয়ে বড় নিশ্চয়তা।