স্লাইসারে infill দেখলে অনেকেই ভাবেন, শতাংশ যত বেশি হবে পার্ট তত ভালো। বাস্তবে ১০০% infill প্রায়ই অপ্রয়োজনীয়; এটি সময়, material ও ওজন বাড়ায়, কিন্তু শক্তি সেই অনুপাতে বাড়ে না। 3D printed পার্টের শক্তিতে outer wall, layer orientation, material এবং geometry-ও বড় ভূমিকা রাখে। কাজের ধরন বুঝে density ও pattern বেছে নিলে কম খরচে কার্যকর ফল পাওয়া যায়।
Infill কী কাজ করে?
Infill হলো মডেলের বাইরের shell-এর ভেতরে তৈরি কাঠামো। এটি top surface-কে ভর দেয়, দেয়ালকে স্থিতিশীল রাখে এবং চাপ ছড়িয়ে দিতে সাহায্য করে। decorative model-এ এর কাজ মূলত আকৃতি ধরে রাখা, কিন্তু bracket বা tool-এর মতো functional part-এ load বহনেও ভূমিকা থাকে। তবু বেশির ভাগ চাপ প্রথমে outer wall দিয়ে যায়, তাই শুধু infill বাড়িয়ে পাতলা দেয়াল রেখে দেওয়া ভালো কৌশল নয়।
কত শতাংশ ব্যবহার করবেন?
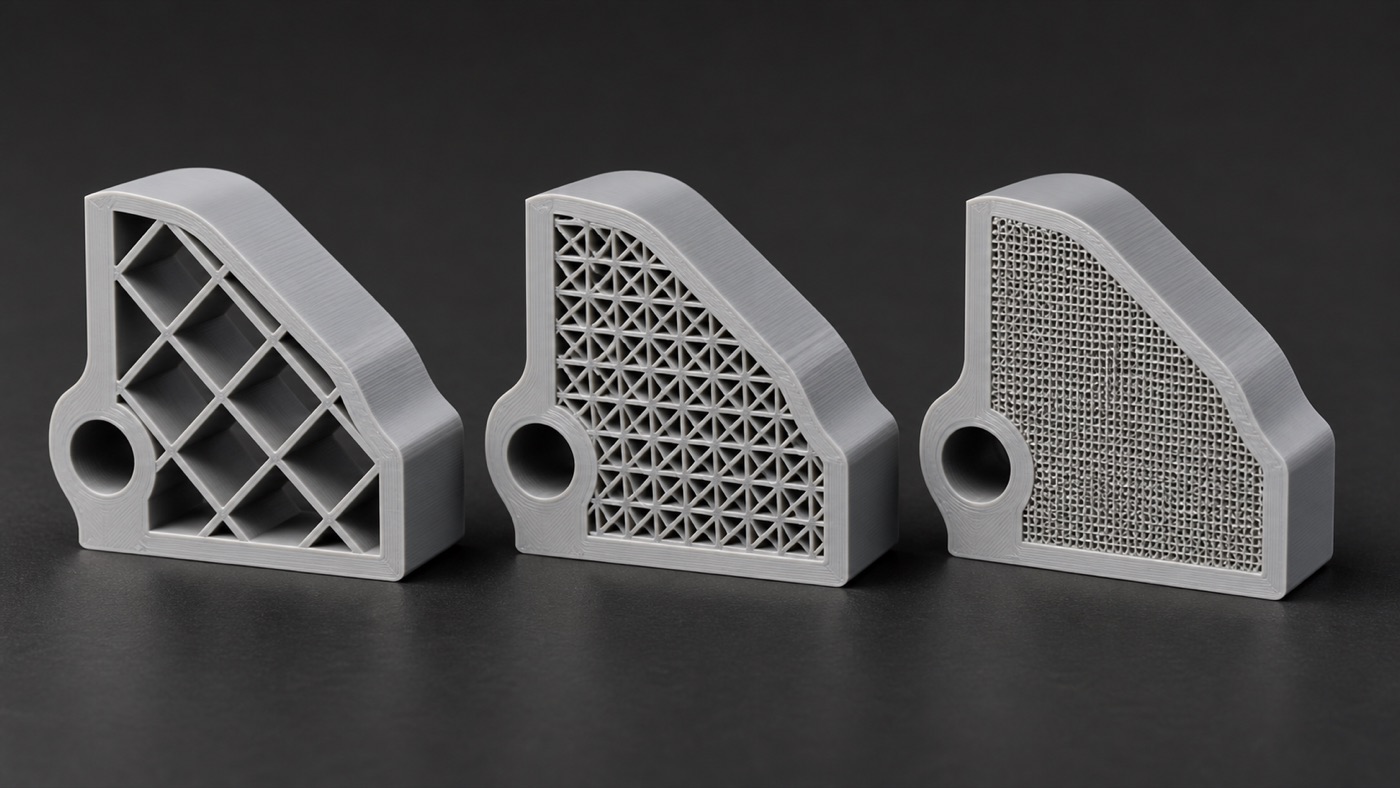
শোপিস, mockup বা হালকা visual model-এ কম density যথেষ্ট হতে পারে। দৈনন্দিন ব্যবহারযোগ্য enclosure, holder বা organizer-এ মাঝারি density সাধারণত ভালো ভারসাম্য দেয়। ভার বহনকারী অংশে density বাড়ানোর আগে wall count, top-bottom layer এবং orientation উন্নত করুন। খুব ছোট part-এ perimeter-গুলো কাছাকাছি এসে এমনিতেই প্রায় solid হয়ে যেতে পারে। তাই একই শতাংশ বড় ও ছোট মডেলে একই ফল দেয় না।
Pattern-এর পার্থক্য
Lines বা grid দ্রুত ও সহজ, সাধারণ prototype-এর জন্য কার্যকর। Gyroid বহু দিকে তুলনামূলক সমান কাঠামো দেয় এবং curved internal path-এর কারণে জনপ্রিয়। Cubic pattern তিন মাত্রায় support তৈরি করে। Lightning infill মূলত top surface ধরে রেখে material কমাতে সাহায্য করে, তাই শক্ত functional part-এর জন্য নয়। Pattern নির্বাচন করতে load-এর দিক, print time এবং material flow বিবেচনা করুন।
শক্তি বাড়াতে আরও যা জরুরি
বেশি wall বা perimeter অনেক ক্ষেত্রে infill বাড়ানোর চেয়ে কার্যকর। স্ক্রুর ছিদ্র, hinge বা force লাগার জায়গায় local reinforcement ডিজাইন করা যায়। slicer modifier ব্যবহার করে শুধু গুরুত্বপূর্ণ অঞ্চলে density বাড়ালে পুরো part ভারী হয় না। layer line-এর দুর্বল দিকও মাথায় রাখুন; প্রয়োজন হলে মডেল ঘুরিয়ে বসান। ভালো layer adhesion-এর জন্য nozzle temperature ও flow সঠিক থাকা জরুরি।
সময় ও খরচ
Density বাড়লে filament-এর সঙ্গে print time-ও বাড়ে। তবে সব pattern সমান গতিতে প্রিন্ট হয় না; বেশি দিক পরিবর্তন বা ছোট segment vibration ও সময় বাড়াতে পারে। quotation নেওয়ার সময় শুধু বাইরের মাপ নয়, প্রয়োজনীয় strength ও infill জানানো তাই গুরুত্বপূর্ণ। একটি visual prototype এবং machine part-এর ভেতরের কাঠামো একই হওয়ার প্রয়োজন নেই।
সহজ সিদ্ধান্ত
প্রথমে পার্টের কাজ নির্ধারণ করুন, তারপর একটি মাঝারি default profile থেকে শুরু করুন। কম খরচের test piece-এ বাস্তব load দিয়ে পরীক্ষা করুন এবং প্রয়োজন হলে wall, orientation বা density ধাপে ধাপে বদলান। ১০০% infill-কে নিরাপদ shortcut ভাববেন না। সঠিক design এবং লক্ষ্যভিত্তিক reinforcement-ই সাধারণত সবচেয়ে ভালো strength-to-weight ফল দেয়।