Corner lifting হলো material shrinkage force build plate adhesion-কে ছাড়িয়ে যাওয়ার ফল। শুধু glue বাড়ালে grip বাড়তে পারে, কিন্তু internal thermal stress থেকে যায়।
Extruded plastic ঠান্ডা হলে shrink করে। Lower layer plate-এ আটকে থাকে, upper layer contraction টান তৈরি করে এবং sharp corner-এ stress concentrate হয়। একসময় corner lift, bottom warp বা layer crack দেখা দেয়। Large flat model ও ABS/ASA/PC-এর মতো material-এ risk বেশি হলেও PLA-তেও draft বা dirty plate-এ হতে পারে।
সমাধান দুই দিকে কাজ করে: plate contact শক্ত করা এবং shrinkage/temperature gradient কমানো। Clean first layer ছাড়া enclosure যথেষ্ট নয়; আবার severe thermal stress-এ শুধু strong adhesive sustainable নয়।
সংক্ষিপ্ত উত্তর
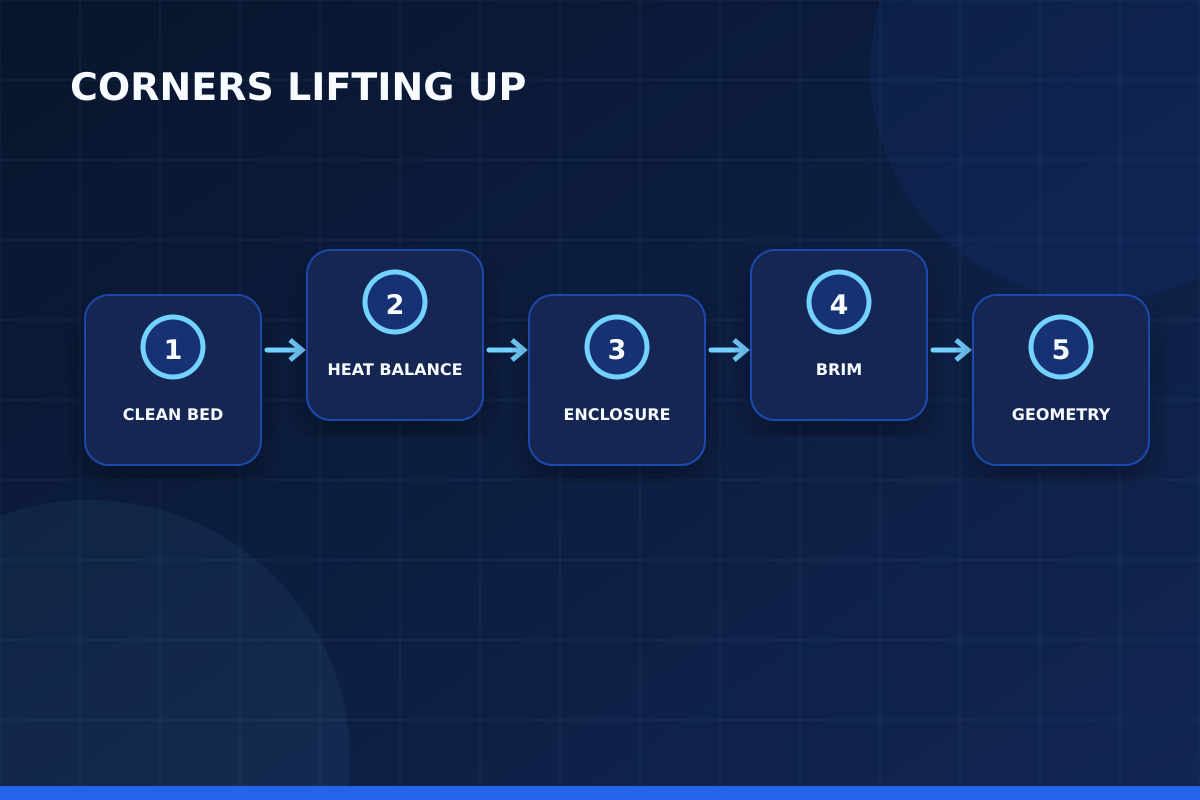
Plate পরিষ্কার ও Z offset ঠিক করুন, material-specific bed/nozzle temperature ব্যবহার করুন, initial fan/draft control করুন, brim বা mouse ear দিন, sharp corner round করুন এবং shrink-prone material enclosed stable environment-এ print করুন।
Thermal Contraction কেন Corner টানে
প্রতিটি নতুন layer গরম অবস্থায় deposit হয় এবং ঠান্ডা হয়ে ছোট হতে চায়। Part-এর center কিছুটা balanced, কিন্তু outer corner দুই direction-এর edge হওয়ায় stress concentrate করে। High infill ও long straight wall contraction force বাড়াতে পারে। Uniform temperature এবং gradual cooling stress কমায়; material-এর shrink characteristic design phase-এ বিবেচনা করুন।
Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়।
First-layer Contact ঠিক করুন
Corner lift হওয়ার আগে first layer line continuous ও uniform হওয়া দরকার। Plate clean, mesh valid এবং Z offset এমন রাখুন যাতে bead পাশের bead-এর সঙ্গে join করে কিন্তু nozzle flow choke না করে। Part-এর corner zone-এ mesh error থাকলে center ভালো হলেও edge loose হয়। Full-bed first-layer test useful।
Troubleshooting-এর সবচেয়ে কার্যকর নিয়ম হলো symptom দেখে সঙ্গে সঙ্গে অনেক setting বদলে না ফেলা। আগে সমস্যাটি কোথায় শুরু হয়েছে, পুরো model-এ নাকি নির্দিষ্ট height বা direction-এ হয়েছে, তা দেখুন। তারপর mechanical, material, temperature এবং slicer—এই চার ভাগে সম্ভাব্য কারণ আলাদা করলে diagnosis দ্রুত ও নির্ভুল হয়।

Bed ও Nozzle Temperature Balance
Bed temperature too low হলে interface দ্রুত cool; too high হলে bottom soft ও upper/lower gradient বড় হতে পারে। Nozzle low হলে wetting দুর্বল। Stock material profile দিয়ে শুরু করে small test করুন। Prusa warping guidance-এ high-temperature material-এর জন্য warmer ambient ও reduced cooling গুরুত্ব পায়। Setting change material ও plate limit-এর মধ্যে রাখুন।
একই test file, একই filament এবং একই পরিবেশ ব্যবহার করে change যাচাই করা দরকার। একবারে nozzle temperature, speed ও flow তিনটি বদলালে improvement হলেও কোনটি আসল কারণ বোঝা যায় না। একটি parameter বদলে ছোট test print করুন, ফলের ছবি রাখুন, তারপর প্রয়োজন হলে পরের variable-এ যান।
Cooling Fan, AC Draft ও Enclosure
Fan air বা room AC এক side দ্রুত ঠান্ডা করলে সেই corner আগে উঠে। First layers-এ fan ramp এবং printerকে direct draft থেকে দূরে রাখা সহায়ক। ABS/ASA-এর জন্য enclosure ambient stable রাখে; কিন্তু enclosure electronics এবং PLA heat-creep risk বুঝে ব্যবহার করুন। Active chamber temperature machine rating ছাড়ানো যাবে না।
Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন।
Brim, Mouse Ear ও Adhesion Aid
Brim পুরো perimeter-এর contact area বাড়ায়, mouse ear শুধু high-stress corner-এ local disc দেয়। Curved outer edge force distribute করে। Glue কিছু plate/material combination-এ adhesion বা release layer হিসেবে কাজ করে। Clean/calibrated foundation ছাড়া খুব বড় brim দিয়ে symptom mask করলে removal labour ও bottom scar বাড়ে।
Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়।
Geometry Redesign ও Corner Radius
Sharp 90-degree footprint corner stress concentrator। Rounded corner, chamfer, local tab, segmented base বা relief slot force কমাতে পারে। Very large solid base split করে assemble করা যায়। Uniform wall এবং gradual thickness transition coolingও improve করে। Functional dimension অনুমতি দিলে CAD redesign repeat production-এ slicer workaround-এর চেয়ে reliable।
First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন।
Infill, Wall ও Print Sequence
High infill thermal mass ও contraction বাড়াতে পারে; প্রয়োজন ছাড়া 100% infill warping বাড়ায়। Gyroid বা less directional pattern কিছু geometry-তে stress distribute করে। Wall/infill speed difference ও hot dense first region uneven cooling দেয়। Strength requirement রেখে infill, wall ও top/bottom optimize করুন।
লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়।
Controlled Cool-down ও Part Removal
Print শেষ হতেই hot plate থেকে part টানলে still-warm part deform হতে পারে এবং plate coating damage হয়। Plate/part room-safe temperature-এ cool হতে দিন; removable flex plate manufacturer method ব্যবহার করুন। Enclosed high-temperature print ধীরে cool করলে crack ও warp কমতে পারে। Sudden door opening temperature shock আনতে পারে।
Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন।
ধাপে ধাপে Practical Workflow
- Corner lift কখন শুরু হয় observe করুন।
- Plate approved method-এ clean করুন।
- Full-bed first-layer calibration করুন।
- Stock temperature/fan profile দিয়ে test করুন।
- Draft block বা suitable enclosure ব্যবহার করুন।
- Brim/mouse ear add করুন।
- Corner radius/infill redesign evaluate করুন।
- Controlled cooling-এর পরে dimension measure করুন।
দ্রুত সিদ্ধান্তের Checklist
- Lift কি একই corner-এ?
- First layer edge uniform?
- AC/fan এক side-এ?
- Material shrink-prone?
- Footprint বড় ও corner sharp?
- Infill প্রয়োজনের চেয়ে বেশি?
Common Mistakes
- শুধু adhesive বাড়ানো।
- Bed temperature সীমাহীন বাড়ানো।
- Enclosure door বারবার খোলা।
- 100% infill strength-এর একমাত্র উপায় ভাবা।
- Hot part জোরে খুলে ফেলা।
প্রায় জিজ্ঞাসিত প্রশ্ন
PLA-তেও corner lift কেন হয়?
Dirty plate, high Z, cold bed, strong fan/draft বা large geometry PLA-তেও adhesion force ছাড়িয়ে যেতে পারে।
Brim না raft—কোনটি ভালো?
সাধারণ corner lift-এ brim আগে চেষ্টা করুন। Raft severe case-এ সহায়ক কিন্তু material, time ও bottom finish cost বেশি।
Glue দিলে warping বন্ধ হবে?
Interface grip বাড়তে পারে, কিন্তু thermal stress থাকবে। Temperature, cooling ও geometryও ঠিক করতে হবে।
ABS enclosure ছাড়া print হবে?
ছোট part কখনও হয়, কিন্তু stable warm ambient success বাড়ায়। Draft shield/enclosure machine-safeভাবে ব্যবহার করুন।
Mouse ear কী?
Corner-এ thin circular tab যা local contact area বাড়ায়; print পরে কেটে finish করা হয়।
Corner lift হলে part ব্যবহার করা যাবে?
Display part-এ cosmetic judgement সম্ভব, কিন্তু mating/flatness বা structural load থাকলে dimension fail; measure করে সিদ্ধান্ত নিন।
বাস্তব প্রয়োগের নোট 1: Thermal Contraction কেন Corner টানে
প্রতিটি নতুন layer গরম অবস্থায় deposit হয় এবং ঠান্ডা হয়ে ছোট হতে চায়। Part-এর center কিছুটা balanced, কিন্তু outer corner দুই direction-এর edge হওয়ায় stress concentrate করে। High infill ও long straight wall contraction force বাড়াতে পারে। Uniform temperature এবং gradual cooling stress কমায়; material-এর shrink characteristic design phase-এ বিবেচনা করুন। Printer maintenance এবং slicer setting পরস্পরের বিকল্প নয়। Loose belt বা dirty nozzle-কে software setting দিয়ে স্থায়ীভাবে ঢেকে রাখা যায় না; আবার mechanically ঠিক printer-ও ভুল profile-এ খারাপ print দেবে। তাই visual inspection, manual movement check এবং slicer review—তিনটি ধাপই workflow-এ রাখুন। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: First-layer Contact ঠিক করুন
Corner lift হওয়ার আগে first layer line continuous ও uniform হওয়া দরকার। Plate clean, mesh valid এবং Z offset এমন রাখুন যাতে bead পাশের bead-এর সঙ্গে join করে কিন্তু nozzle flow choke না করে। Part-এর corner zone-এ mesh error থাকলে center ভালো হলেও edge loose হয়। Full-bed first-layer test useful। Filament condition প্রায়ই উপেক্ষিত থাকে। Spool ভেজা, tangled, diameter inconsistent বা feed path-এ বেশি friction থাকলে symptom কখনও nozzle problem-এর মতো দেখায়। সন্দেহ হলে known-good dry filament দিয়ে controlled test করুন। এতে material-side cause দ্রুত বাদ দেওয়া যায়। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Bed ও Nozzle Temperature Balance
Bed temperature too low হলে interface দ্রুত cool; too high হলে bottom soft ও upper/lower gradient বড় হতে পারে। Nozzle low হলে wetting দুর্বল। Stock material profile দিয়ে শুরু করে small test করুন। Prusa warping guidance-এ high-temperature material-এর জন্য warmer ambient ও reduced cooling গুরুত্ব পায়। Setting change material ও plate limit-এর মধ্যে রাখুন। First layer এবং thermal stability বহু সমস্যার ভিত্তি। Bed পরিষ্কার, correct Z offset, steady bed temperature ও draft-free environment না থাকলে পরের layer ভালো হলেও part deform হতে পারে। বিশেষ করে বড় flat part বা ABS/ASA-এর মতো shrink-prone material-এ geometry ও environment একসঙ্গে বিবেচনা করুন। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Cooling Fan, AC Draft ও Enclosure
Fan air বা room AC এক side দ্রুত ঠান্ডা করলে সেই corner আগে উঠে। First layers-এ fan ramp এবং printerকে direct draft থেকে দূরে রাখা সহায়ক। ABS/ASA-এর জন্য enclosure ambient stable রাখে; কিন্তু enclosure electronics এবং PLA heat-creep risk বুঝে ব্যবহার করুন। Active chamber temperature machine rating ছাড়ানো যাবে না। লম্বা print restart করার আগে root cause ঠিক হয়েছে কি না নিশ্চিত হওয়া জরুরি। শুধু failed area clean করে আবার শুরু করলে একই height-এ failure ফিরে আসতে পারে। ছোট calibration model বা problematic section কেটে test print করলে কম সময় ও material-এ সমাধান যাচাই করা যায়। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 5: Brim, Mouse Ear ও Adhesion Aid
Brim পুরো perimeter-এর contact area বাড়ায়, mouse ear শুধু high-stress corner-এ local disc দেয়। Curved outer edge force distribute করে। Glue কিছু plate/material combination-এ adhesion বা release layer হিসেবে কাজ করে। Clean/calibrated foundation ছাড়া খুব বড় brim দিয়ে symptom mask করলে removal labour ও bottom scar বাড়ে। Diagnosis-এর সময় sound, smell এবং motion-ও তথ্য দেয়। Gear clicking, fan-এর অস্বাভাবিক শব্দ, carriage resistance বা filament grinding visual defect হওয়ার আগেই সমস্যা জানান দিতে পারে। তবে powered machine-এ হাত দিয়ে moving বা hot component পরীক্ষা করবেন না; manufacturer-এর safety procedure অনুসরণ করুন। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 6: Geometry Redesign ও Corner Radius
Sharp 90-degree footprint corner stress concentrator। Rounded corner, chamfer, local tab, segmented base বা relief slot force কমাতে পারে। Very large solid base split করে assemble করা যায়। Uniform wall এবং gradual thickness transition coolingও improve করে। Functional dimension অনুমতি দিলে CAD redesign repeat production-এ slicer workaround-এর চেয়ে reliable। Repeatability নিশ্চিত করতে final working profile save করুন এবং nozzle, plate, filament brand, room condition ও maintenance date নোট করুন। পরে একই file ভিন্ন ফল দিলে এই record comparison point দেয়। Commercial order-এর ক্ষেত্রে এমন process control reprint rate ও delivery delay দুইটাই কমায়। এই পর্যবেক্ষণটি 3D Print Corner Lifting নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Corner lifting adhesion এবং thermal stress-এর competition। Clean first layer, stable temperature ও geometry-based stress reduction একসঙ্গে ব্যবহার করলে durable সমাধান পাওয়া যায়।
Same material/plate-এর successful first-layer ও chamber condition record রাখা বড় repeat print-এর risk কমায়।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.