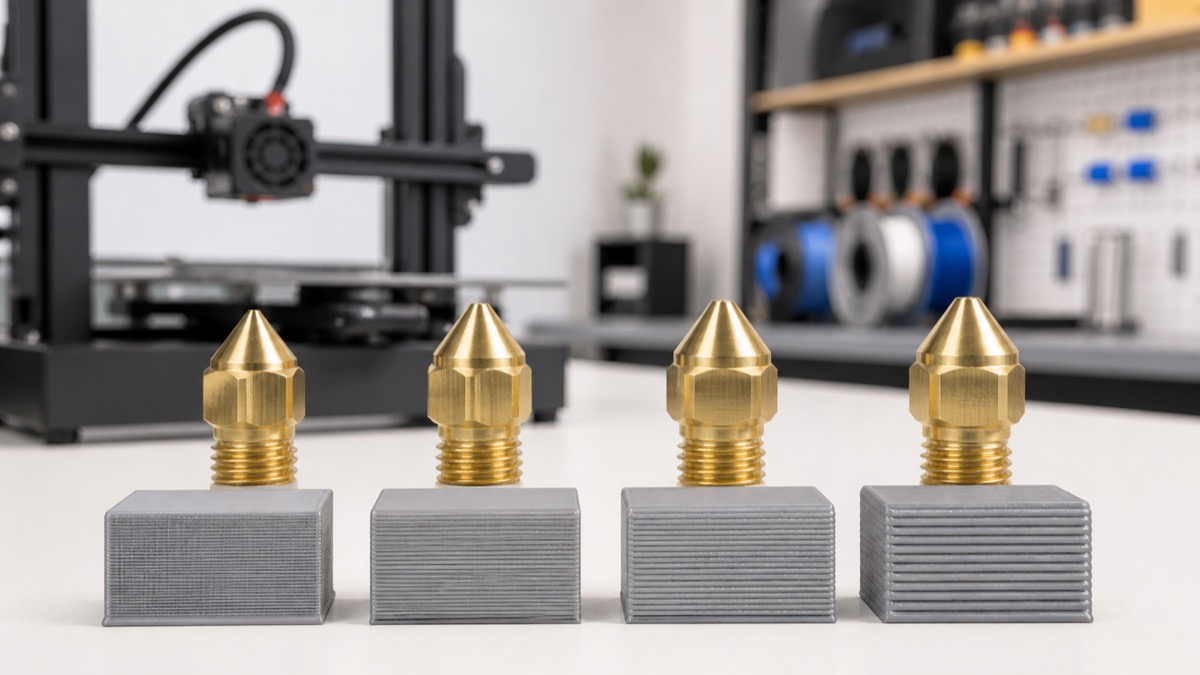
3D printer nozzle size বদলালে শুধু লাইনের প্রস্থ নয়—প্রিন্টের সময়, সূক্ষ্মতা, layer adhesion এবং কোন ধরনের মডেল ভালো হবে, সবই বদলে যায়। তাই “বড় nozzle মানেই দ্রুত” বা “ছোট nozzle মানেই সেরা”—দুটিই অসম্পূর্ণ ধারণা। সঠিক সিদ্ধান্ত নির্ভর করে মডেলের আকার, প্রয়োজনীয় detail, material এবং আপনার সময়সীমার ওপর। এই গাইডে 0.2, 0.4, 0.6 ও 0.8 mm nozzle বাস্তবভাবে তুলনা করা হলো।
0.4 mm কেন সবচেয়ে প্রচলিত?
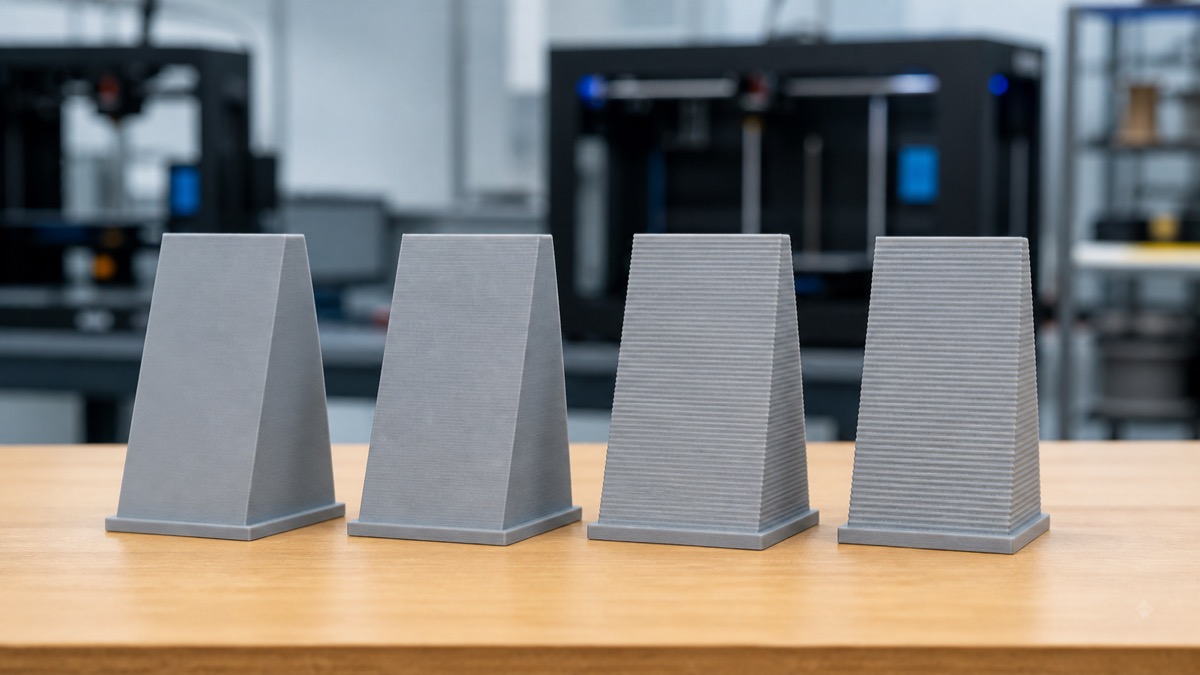
বেশিরভাগ FDM printer-এ 0.4 mm nozzle ডিফল্ট থাকে, কারণ এটি detail ও speed-এর মধ্যে ভারসাম্য দেয়। সাধারণ enclosure, decorative model, prototype এবং দৈনন্দিন functional part—সব ক্ষেত্রেই এটি নিরাপদ starting point। 0.2 mm layer height সাধারণ মান হলেও slicer ও printer profile অনুযায়ী কম-বেশি করা যায়। গুরুত্বপূর্ণ হলো: layer height nozzle diameter-এর তুলনায় যুক্তিসঙ্গত রাখতে হবে এবং manufacturer-এর tested profile অনুসরণ করতে হবে।
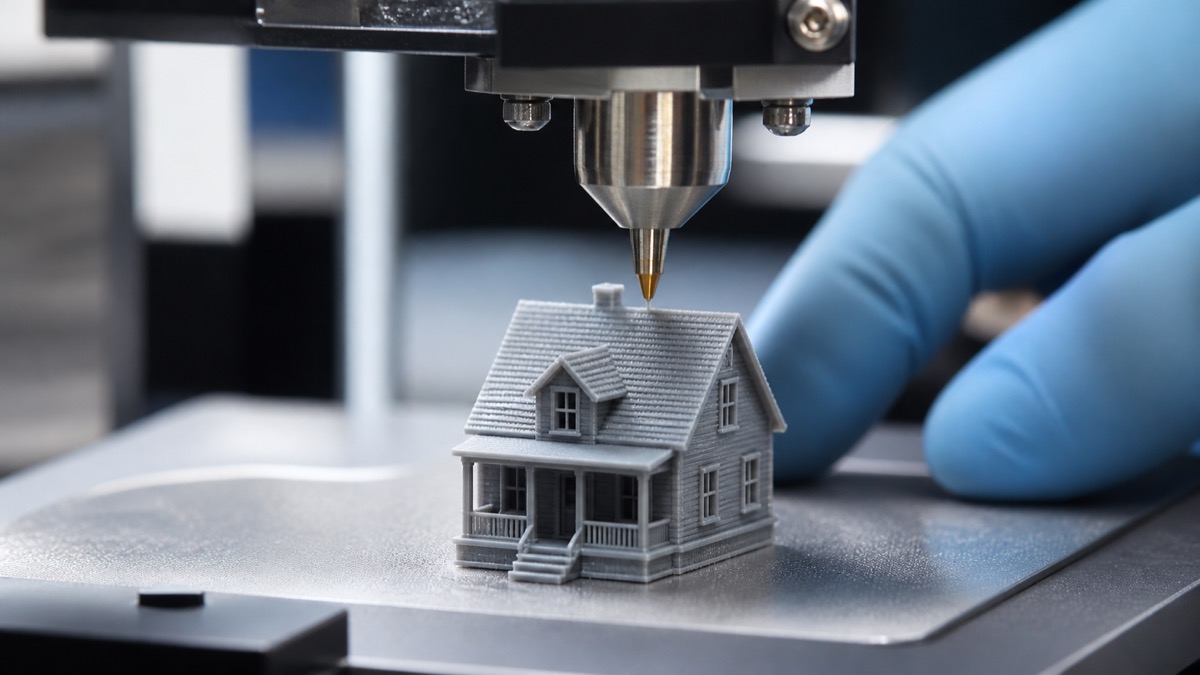
0.2 বা 0.25 mm nozzle: ক্ষুদ্র detail-এর জন্য
Miniature, scale model, embossed lettering, jewellery prototype কিংবা খুব সূক্ষ্ম surface feature-এর জন্য ছোট nozzle কার্যকর। সরু extrusion line ছোট geometry তুলনামূলক পরিষ্কার দেখাতে পারে। কিন্তু এর দাম হলো দীর্ঘ print time এবং clog-এর বেশি ঝুঁকি। Filament-এ dust, moisture বা বড় additive particle থাকলে সমস্যা বাড়তে পারে। Wood-fill, glow বা carbon-fiber filled material ব্যবহার করার আগে filament ও nozzle maker-এর compatibility নির্দেশনা দেখা জরুরি।
ছোট nozzle বাছলে speed কমিয়ে, first layer ভালোভাবে calibrate করে এবং পরিষ্কার filament path নিশ্চিত করে শুরু করুন। শুধু nozzle বদলে পুরোনো profile চালালে under-extrusion বা poor first layer হতে পারে।
0.6 mm nozzle: functional print-এর শক্তিশালী পছন্দ
Bracket, tool holder, workshop jig, planter বা মাঝারি-বড় prototype দ্রুত বানাতে 0.6 mm nozzle দারুণ সমাধান। একটি pass-এ বেশি material বের হওয়ায় একই model কম perimeter-এ তৈরি করা সম্ভব হতে পারে। বিস্তৃত extrusion line adjacent line-এর contact area বাড়াতে সাহায্য করে; ফলে সঠিক temperature ও flow-এ functional part ভালো ফল দিতে পারে। তবে strength শুধু nozzle-এর কারণে আসে না—print orientation, wall count, material, temperature, cooling এবং load directionও সমান গুরুত্বপূর্ণ।
0.8 mm nozzle: বড় মডেল ও দ্রুত output
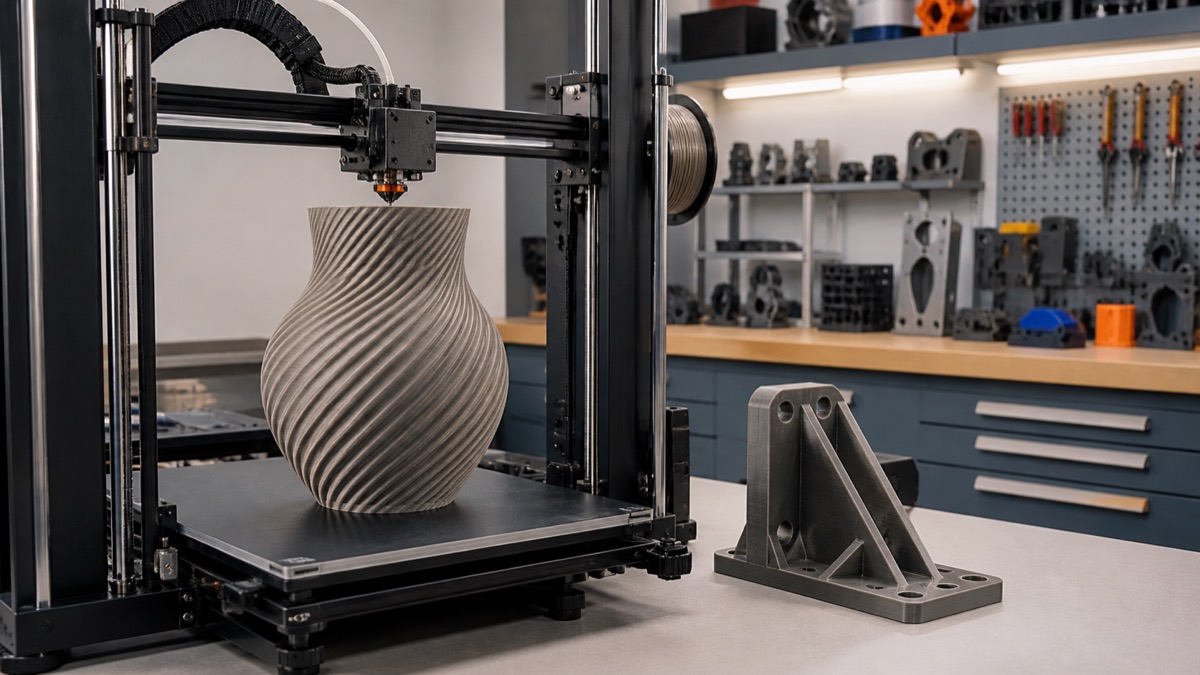
Large vase, furniture prototype, signage, cosplay prop-এর core বা বড় workshop part-এ 0.8 mm nozzle সময় বাঁচাতে পারে। তবে hotend-এর volumetric flow limit আছে। Nozzle বড় হলেই অসীম speed সম্ভব নয়; heater যত দ্রুত plastic melt করতে পারে, সেটিই বাস্তব সীমা। খুব বেশি speed দিলে extrusion matte হয়ে যাওয়া, line gap বা under-extrusion দেখা দিতে পারে। তাই বড় nozzle profile-এ temperature, speed এবং maximum volumetric flow একসঙ্গে tune করতে হয়।
Layer height ও line width কীভাবে মিলাবেন?
UltiMaker-এর documentation অনুযায়ী layer height quality ও speed-এর বড় নিয়ামক; thinner layer বেশি detail দেয় কিন্তু সময় বাড়ায়। Line width সাধারণত nozzle diameter-এর কাছাকাছি রাখা হয়, যদিও slicer tested profile কিছুটা বড় বা ছোট মান দিতে পারে। প্রথমে proven preset ব্যবহার করুন, তারপর একটি parameter করে পরিবর্তন করুন। একই সঙ্গে পাঁচটি setting বদলালে কোন পরিবর্তনে ফল ভালো বা খারাপ হলো বোঝা কঠিন।
কাজ অনুযায়ী দ্রুত সিদ্ধান্ত
- 0.2–0.25 mm: miniature, ক্ষুদ্র লেখা, সূক্ষ্ম decorative detail।
- 0.4 mm: everyday print, balanced quality, সহজ profile।
- 0.6 mm: functional part, prototype এবং দ্রুত production।
- 0.8 mm: বড় object, coarse detail এবং কম সময়ে বেশি material deposit।
Nozzle বদলানোর checklist
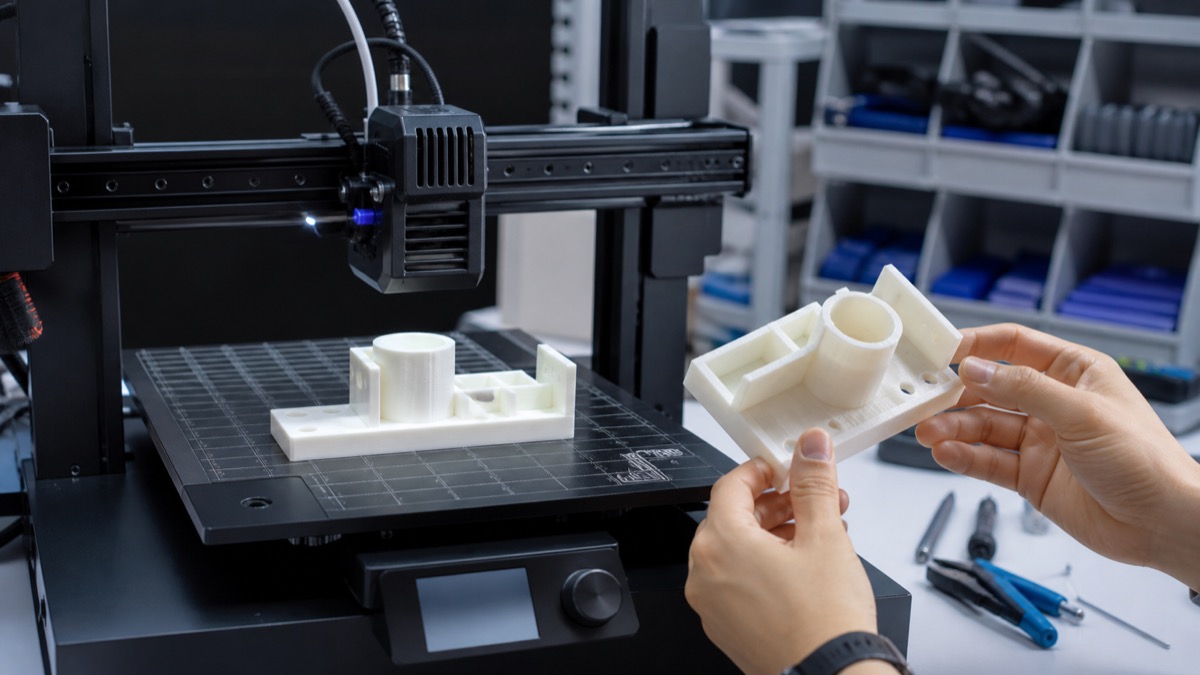
Hotend maker-এর নির্দেশনায় সঠিক temperature-এ nozzle change করুন, compatible nozzle thread ও length যাচাই করুন, তারপর Z-offset বা bed leveling পরীক্ষা করুন। Slicer-এ nozzle diameter update না করলে extrusion calculation ভুল হবে। একটি ছোট calibration model দিয়ে flow, temperature, retraction ও first layer যাচাই করে তবেই দীর্ঘ print শুরু করুন। Abrasive filament-এর ক্ষেত্রে hardened nozzle উপযোগী হতে পারে; brass nozzle দ্রুত ক্ষয় হলে hole বড় হয়ে dimensional error তৈরি করতে পারে।
শেষ কথা
সেরা nozzle একটিই নয়। Detail priority হলে ছোট, balanced কাজ হলে 0.4, functional speed চাইলে 0.6 এবং বড় output হলে 0.8 mm বিবেচনা করুন। Design-এর wall thickness ও feature size নিয়েও আগে ভাবুন—আমাদের 3D printing design rules গাইডটি এ ক্ষেত্রে সহায়ক। Layer height ও preview সম্পর্কে আরও তথ্যের জন্য UltiMaker user manual দেখা যায়।
সাধারণ প্রশ্ন
0.6 mm nozzle কি 0.4 mm-এর চেয়ে সবসময় শক্ত?
না। Wider line সহায়ক হতে পারে, কিন্তু material, temperature, wall, orientation ও load direction ঠিক না হলে part দুর্বলই থাকবে।
ছোট nozzle কি ভালো surface দেয়?
ক্ষুদ্র XY detail ভালো করতে পারে; কিন্তু layer height, motion tuning ও cooling খারাপ হলে surface উন্নত নাও হতে পারে।