
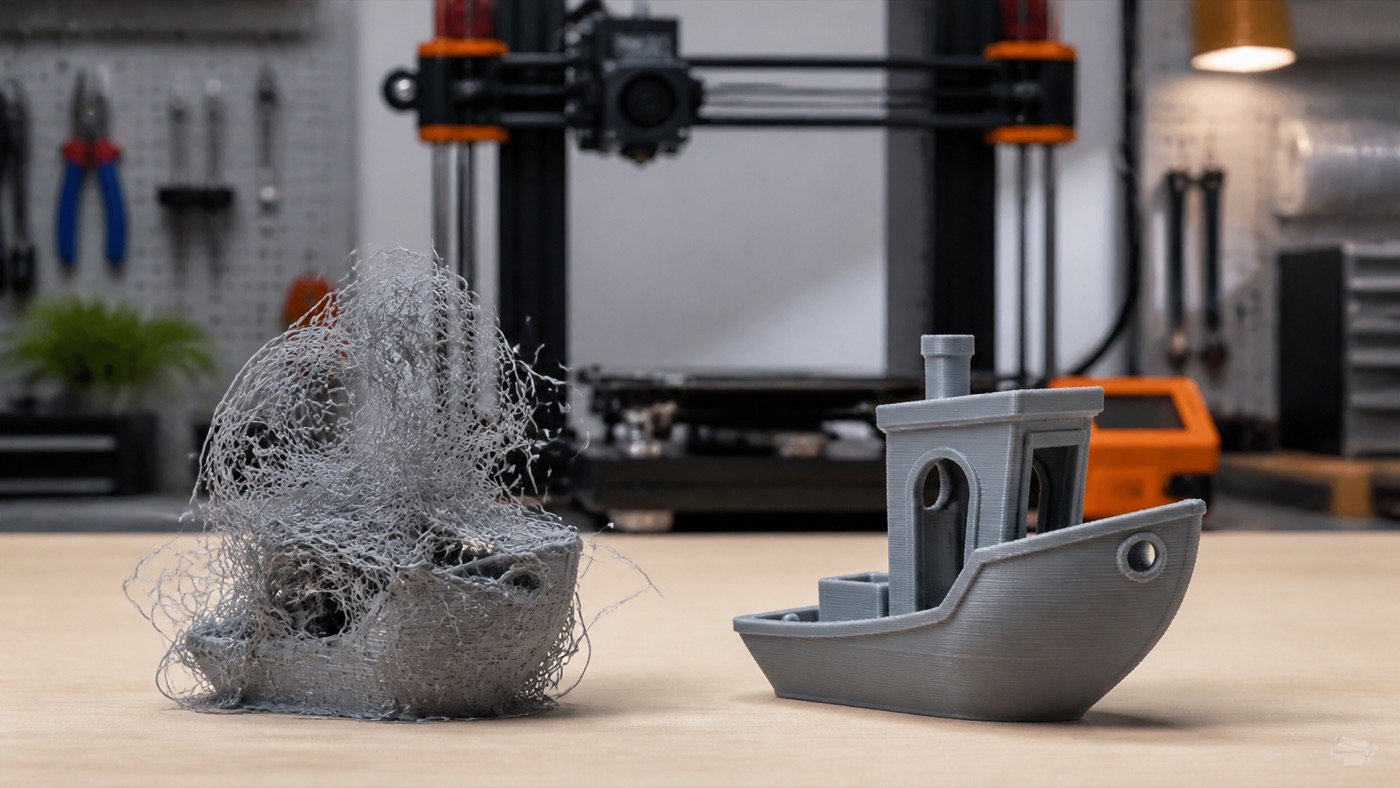
একটি 3D print ব্যর্থ হলে শুধু filament নয়, সময়ও নষ্ট হয়। হতাশ হয়ে একসঙ্গে অনেক setting বদলালে প্রকৃত কারণ আরও অস্পষ্ট হয়ে যায়। ভালো troubleshooting হলো লক্ষণ পর্যবেক্ষণ, সম্ভাব্য কারণ ছোট তালিকায় আনা এবং একবারে একটি পরিবর্তন পরীক্ষা করা। নিচের সমস্যাগুলো FDM printing-এ বেশি দেখা যায় এবং বেশির ভাগই নিয়মিত maintenance ও calibration-এ নিয়ন্ত্রণ করা সম্ভব।
১. First layer না ধরা
মডেল plate থেকে সরে গেলে plate পরিষ্কার করুন, leveling ও Z-offset যাচাই করুন এবং material অনুযায়ী bed temperature দিন। প্রথম layer ধীর করুন। বড় footprint-এ brim সহায়ক হতে পারে। glue ব্যবহার করার আগে surface-এর নির্দেশনা দেখুন; ভুল adhesive coating নষ্ট করতে পারে।
২. Warping
কোণা উপরে উঠে যাওয়ার কারণ অসম cooling ও material shrinkage। বাতাসের প্রবাহ কমান, উপযুক্ত bed temperature ও enclosure ব্যবহার করুন এবং sharp corner-এ mouse ear বিবেচনা করুন। plate adhesion ভালো হলেও অতিরিক্ত ঠান্ডায় ওপরের স্তরের টান কোণা তুলতে পারে।
৩. Stringing
খালি জায়গা পার হওয়ার সময় সূক্ষ্ম সুতা তৈরি হলে retraction, nozzle temperature এবং filament moisture দেখুন। ভেজা filament থেকে popping শব্দ ও অনিয়মিত extrusion হতে পারে। ছোট temperature tower ও retraction test ব্যবহার করুন; অতিরিক্ত retraction clog বাড়াতে পারে।
৪. Under-extrusion
Line পাতলা, ফাঁকা বা দুর্বল হলে nozzle আংশিক বন্ধ, extruder gear নোংরা, filament path বাধাগ্রস্ত অথবা flow calibration ভুল হতে পারে। spool সহজে ঘুরছে কি না দেখুন। nozzle নিরাপদ পদ্ধতিতে পরিষ্কার করুন এবং material-এর উপযোগী temperature নিশ্চিত করুন।
৫. Layer shift
হঠাৎ পুরো স্তর পাশে সরে গেলে belt tension, pulley, motor current, collision বা অতিরিক্ত speed পরীক্ষা করুন। print head ও bed হাতে সরিয়ে বাধা আছে কি না দেখুন, অবশ্যই machine বন্ধ ও ঠান্ডা অবস্থায়। loose pulley screw ছোট shift-এর সাধারণ কারণ।
৬. Layer separation
স্তর আলাদা হলে temperature কম, cooling বেশি বা enclosure অনুপস্থিত হতে পারে। material profile অনুযায়ী nozzle temperature সামান্য বাড়িয়ে পরীক্ষা করুন। orientation-ও গুরুত্বপূর্ণ; load যদি layer line আলাদা করার দিকে যায়, মডেল ঘুরিয়ে প্রিন্ট করুন।
৭. Spaghetti failure
মডেল plate থেকে খুলে গেলে বা support ভেঙে গেলে printer বাতাসে filament ছড়াতে থাকে। প্রথম layer পর্যবেক্ষণ করুন, support preview দেখুন এবং দীর্ঘ print-এ নিরাপদ monitoring ব্যবহার করুন। nozzle-এর সঙ্গে collision হচ্ছে কি না দেখুন।
৮. Dimensional error
ছিদ্র ছোট বা পার্টের fit ভুল হলে flow, shrinkage, elephant foot ও CAD tolerance যাচাই করুন। calibration cube-এর পাশাপাশি বাস্তব joint-এর tolerance coupon বেশি কার্যকর। প্রতিটি পরিবর্তনের আগে ছবি, setting ও ফল লিখে রাখুন। এভাবে অনুমান নয়, প্রমাণের ভিত্তিতে profile উন্নত হবে।


