
Resin print-এর facial feature, engraving ও miniature texture এত পরিষ্কার দেখানোর পেছনে শুধু পাতলা layer নয়—light engine, pixel size, resin chemistry, exposure এবং orientation একসঙ্গে কাজ করে।
একই 3D file FDM এবং resin printer-এ print করলে ছোট লেখা, চোখ-মুখ, fabric texture বা sharp corner-এ পার্থক্য সহজেই বোঝা যায়। কারণ FDM molten filament bead জমায়, আর resin process আলো দিয়ে খুব ছোট area select করে liquid photopolymer solid করে। এই curing mechanism সূক্ষ্ম geometry reproduce করার জন্য সুবিধাজনক।
তবে printer-এর marketing resolution দেখে detail নিশ্চিত ধরে নেওয়া ভুল। Model-এর mesh, slicer, anti-aliasing, support, wash এবং paint layer পর্যন্ত প্রতিটি ধাপে detail হারাতে পারে। তাই “resin মানেই perfect” নয়; পুরো chain সঠিক হলেই high-detail result পাওয়া যায়।
সংক্ষিপ্ত উত্তর
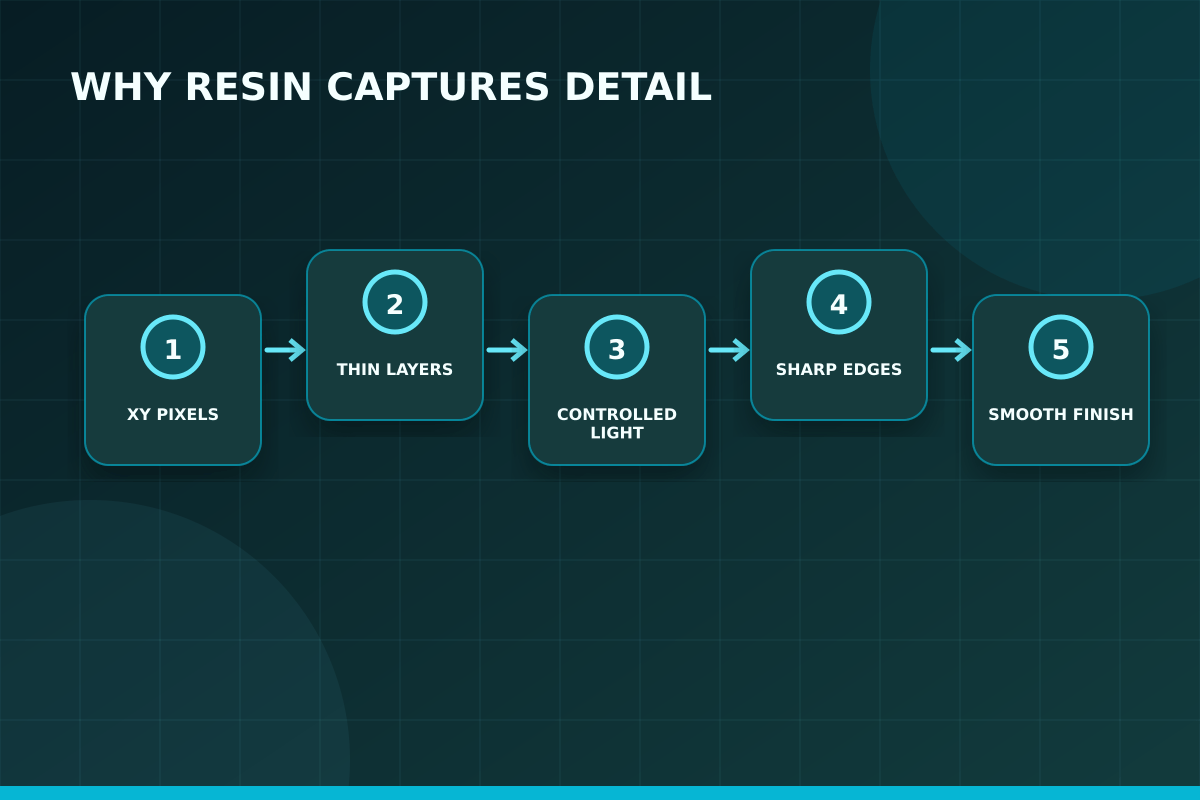
Resin print বেশি detail দেয় কারণ এর XY feature light pixel/laser spot দ্বারা এবং Z feature খুব পাতলা cured layer দ্বারা তৈরি হয়। Material nozzle দিয়ে মোটা bead হিসেবে বের হয় না। Controlled exposure ও কম layer height curved surface এবং fine texture পরিষ্কার করে, তবে overexposure ও ভুল post-processing detail নষ্ট করতে পারে।
XY Resolution: Pixel বা Laser Spot-এর ভূমিকা
LCD/MSLA printer-এ physical pixel size একটি গুরুত্বপূর্ণ সীমা। 35 µm pixel কাগজে 50 µm-এর চেয়ে ছোট হলেও optical blur, screen angle ও resin scattering-এর কারণে actual feature একই সংখ্যায় নাও নামতে পারে। Laser SLA-তে spot size ও scanning behaviour প্রভাব ফেলে। তাই spec sheet-এর একক সংখ্যা নয়, repeatable dimensional test ও sample surface দেখে practical resolution বিচার করা উচিত।
একটি নির্ভরযোগ্য workflow হলো একবারে একটি variable পরিবর্তন করা। প্রথম test-এর ছবি, resin batch, temperature, layer height ও exposure লিখে রাখুন। পরের test-এ শুধু একটি parameter বদলান। এতে improvement কোন পরিবর্তনের কারণে হয়েছে বোঝা যায়; একই সঙ্গে ভবিষ্যতের repeat order-এ consistent result পাওয়া সহজ হয়।
Z Resolution ও Layer Height
Layer height কম হলে curved বা sloped surface-এ staircase ধাপ ছোট হয়। 0.03–0.05 mm miniature-এ জনপ্রিয়, কিন্তু vertical wall-এর XY sharpness শুধু layer height কমালে বাড়ে না। Thin layer-এ exposure, lift ও resin flow ঠিক না হলে layer separation বা print time বাড়তে পারে। Model-এর feature direction অনুযায়ী layer height বাছাই করলে সময় ও quality-এর ভালো balance পাওয়া যায়।
ছোট feature-এর ক্ষেত্রে digital model-এর detail থাকাই যথেষ্ট নয়; printer-এর XY resolution, layer height, resin behavior এবং cleaning method সেই detail বাঁচাতে পারছে কি না সেটিও জরুরি। Design-এর সবচেয়ে পাতলা অংশ printer-এর practical limit-এর কাছাকাছি হলে সামান্য scale increase বা controlled thickening অনেক সময় দৃশ্যমান পার্থক্য তৈরি করে।
Photopolymerization ও Controlled Light
UV light photoinitiator সক্রিয় করে resin polymer chain তৈরি করে। Slicer যেসব pixel expose করে, মূলত সেখানেই layer solid হয়। FDM nozzle-এর physical opening দিয়ে material spread হওয়ার তুলনায় এই selective curing খুব সূক্ষ্ম boundary তৈরি করতে পারে। তবে light resin-এর মধ্যে সামান্য ছড়ায়; clear বা light-colour resin-এ bleed ভিন্ন হতে পারে। Exposure বেশি হলে tiny hole বন্ধ এবং raised text মোটা হয়ে যেতে পারে।
Safety-কে finishing-এর আলাদা বিষয় ভাবা ঠিক নয়। Uncured resin skin contact এড়াতে উপযুক্ত nitrile glove, eye protection ও পরিষ্কার work area দরকার। Resin এবং contaminated cleaning liquid স্থানীয় নিয়ম মেনে dispose করতে হবে; sink বা খোলা জায়গায় ফেলা উচিত নয়। নির্দিষ্ট wash ও cure time সবসময় resin manufacturer-এর নির্দেশনা অনুযায়ী ঠিক করুন।
Resin Chemistry Detail বদলায়
Viscosity, pigment, opacity, shrinkage এবং curing response resinভেদে আলাদা। High-detail model resin sharp edge ও matte surface দিতে পারে, tough resin mechanical behaviour বাড়ালেও খুব সূক্ষ্ম feature-এর response ভিন্ন হতে পারে। Temperature কম হলে resin flow ধীর হয় এবং fresh resin layer settle করতে সময় লাগে। Bottle ভালোভাবে mix না করলে pigment separation exposure ও colour consistency নষ্ট করতে পারে।
Professional result-এর জন্য “আরও বেশি” সবসময় “আরও ভালো” নয়। বেশি exposure fine gap বন্ধ করতে পারে, বেশি support surface নষ্ট করতে পারে, বেশি cure brittleness বাড়াতে পারে এবং aggressive washing সূক্ষ্ম অংশ ভেঙে দিতে পারে। লক্ষ্য হলো model ও resin অনুযায়ী balanced setting, সর্বোচ্চ setting নয়।
3D File ও Mesh Quality
Printer যত high-resolution হোক, low-poly STL-এর flat facet বা damaged mesh ঠিক করতে পারে না। Scan data-তে noise, thin shell, non-manifold edge বা decimation বেশি হলে print-এ ত্রুটি দেখা যায়। Tiny engraving model-এ সত্যিই geometry হিসেবে আছে কি না, wall যথেষ্ট thick কি না এবং export tolerance fine কি না slicer preview-এ zoom করে দেখুন। Source CAD থাকলে প্রয়োজন অনুযায়ী STL refinement করে export করা ভালো।
Batch production-এর আগে একটি approved master sample রাখা কার্যকর। সেই sample-এর dimensions, surface, support marks ও colour দেখে পরবর্তী batch তুলনা করা যায়। একই model আবার print করতে হলে resin ভালোভাবে mix করা, tank inspect করা এবং validated file ব্যবহার করা consistency বাড়ায়।
Orientation Detail-কে Protect করে
Fine face সরাসরি build plate-এর দিকে রাখলে support ও peel stress detail ক্ষতি করতে পারে। আবার vertical orientation-এ layer lines অন্যভাবে দৃশ্যমান হয়। Model সামান্য tilt করে গুরুত্বপূর্ণ surface support থেকে দূরে রাখা এবং cross-section ধীরে পরিবর্তন করা সাধারণত সহায়ক। তবে একটিই universal angle নেই; character, jewellery, dental বা mechanical model-এর critical dimension অনুযায়ী orientation আলাদা হবে।
Cost হিসাবেও failed print-এর প্রভাব বড়। শুধু model-এর resin নয়, support, wash liquid, gloves, machine time এবং finishing labour যোগ হয়। তাই preparation-এ কয়েক মিনিট বেশি ব্যয় করে orientation ও support review করা প্রায়ই দ্রুত print শুরু করার চেয়ে লাভজনক।

Exposure, Anti-aliasing ও Blur-এর ভারসাম্য
Underexposure-এ weak layer ও missing feature হতে পারে, overexposure-এ hole, gap ও texture ফুলে বন্ধ হতে পারে। Anti-aliasing jagged pixel edge soften করে, কিন্তু অতিরিক্ত smoothing crisp engraving মুছে দিতে পারে। Calibration matrix, dimension cube ও actual miniature section—এই তিন ধরনের test দিয়ে profile tune করা কার্যকর। শুধু একটি visually pleasing test দেখে production setting lock করবেন না।
Resin printing-এ কোনো setting আলাদাভাবে কাজ করে না। Layer height, exposure, lift movement, support এবং model geometry একে অন্যকে প্রভাবিত করে। তাই production model-এ যাওয়ার আগে একই resin, একই room condition এবং একই profile দিয়ে ছোট validation print করা ভালো। এতে failure হলে কারণ চিহ্নিত করা সহজ হয় এবং অপ্রয়োজনীয় resin নষ্ট কমে।
Wash, Cure ও Paint-এ Detail বাঁচানো
Dirty solvent surface-এ film রেখে সূক্ষ্ম recess ভরতে পারে। অতিরিক্ত brushing fragile texture ভাঙতে পারে, আর part না শুকিয়ে cure করলে residue তৈরি হয়। Primer খুব thick spray করলে engraved line ও face texture ঢেকে যায়। Light coats, proper drying এবং sharp tool দিয়ে controlled support removal high-detail finish ধরে রাখে। Support green state-এ বা cure-এর পরে সরানো হবে কি না, resin-এর behaviour দেখে সিদ্ধান্ত নিন।
প্র্যাকটিক্যাল সিদ্ধান্ত নেওয়ার সময় শুধু screen preview দেখে থেমে গেলে চলবে না। Model-এর visible face, load direction, trapped resin, suction force এবং পরে support removal—সবগুলো ধাপ একসঙ্গে কল্পনা করতে হবে। যে orientation print সফল করে কিন্তু গুরুত্বপূর্ণ face-এ গভীর mark রেখে দেয়, সেটিকে ভালো orientation বলা যায় না।
ধাপে ধাপে Practical Workflow
- High-resolution source model ব্যবহার করুন।
- Minimum positive ও negative feature size যাচাই করুন।
- Printer-এর validated resin profile থেকে শুরু করুন।
- Critical face protect করে orientation দিন।
- Small exposure test এবং real-detail crop print করুন।
- Fresh/filtered resin ও clean vat ব্যবহার করুন।
- Gentle wash করে পুরো শুকিয়ে cure করুন।
- Thin primer coat দিয়ে paint detail পরীক্ষা করুন।
দ্রুত সিদ্ধান্তের Checklist
- STL mesh-এ facet দেখা যাচ্ছে কি?
- Tiny hole pixel/exposure limit-এর চেয়ে বড় কি?
- Critical face-এ support touchpoint আছে কি?
- Exposure test dimensionally pass করেছে কি?
- Wash solvent পরিষ্কার কি?
- Primer/paint layer detail ঢেকে দিচ্ছে কি?
Common Mistakes
- Resolution বলতে শুধু layer height বোঝা।
- Marketing “8K/12K” দেখে pixel size না দেখা।
- Overexposure দিয়ে weak support compensate করা।
- Low-poly STL high-detail printer-এ পাঠানো।
- এক coat-এ মোটা primer দেওয়া।
প্রায় জিজ্ঞাসিত প্রশ্ন
8K printer কি 4K printer-এর দ্বিগুণ detail দেয়?
অবশ্যই নয়। Screen size, actual pixel pitch, optics, resin ও exposure দেখতে হবে। বড় 8K screen-এর pixel ছোট 4K screen-এর সমানও হতে পারে।
সবচেয়ে ছোট layer height কি সবসময় ব্যবহার করা উচিত?
না। Model-এর geometry ও target finish অনুযায়ী 0.03–0.05 mm যথেষ্ট হতে পারে। অতিরিক্ত thin layer সময় বাড়ায় এবং profile sensitive করে।
Tiny text কেন বন্ধ হয়ে যায়?
Overexposure, light bleed, insufficient recess width, low-quality mesh বা thick primer negative text বন্ধ করতে পারে। Test coupon দিয়ে minimum size নির্ধারণ করুন।
Anti-aliasing কি on রাখব?
Curved pixel edge smooth করতে সহায়ক, কিন্তু খুব fine engraving-এ বেশি blur ক্ষতিকর হতে পারে। একই crop দুই setting-এ test করে সিদ্ধান্ত নিন।
Grey resin miniature-এর জন্য জনপ্রিয় কেন?
Neutral grey shadow ও surface defect সহজে দেখায়, pigment সাধারণত detail readable করে এবং painting-এর আগে form বিচার করা সুবিধাজনক। Brandভেদে property আলাদা হতে পারে।
Detail print-এর পর হারিয়ে গেলে কোন ধাপ দেখব?
Raw print, wash-এর পর, cure-এর পর এবং primer-এর পর আলাদা ছবি তুলুন। যে ধাপে পরিবর্তন শুরু হয়েছে, সেই process আগে ঠিক করুন।
বাস্তব প্রয়োগের নোট 1: XY Resolution: Pixel বা Laser Spot-এর ভূমিকা
LCD/MSLA printer-এ physical pixel size একটি গুরুত্বপূর্ণ সীমা। 35 µm pixel কাগজে 50 µm-এর চেয়ে ছোট হলেও optical blur, screen angle ও resin scattering-এর কারণে actual feature একই সংখ্যায় নাও নামতে পারে। Laser SLA-তে spot size ও scanning behaviour প্রভাব ফেলে। তাই spec sheet-এর একক সংখ্যা নয়, repeatable dimensional test ও sample surface দেখে practical resolution বিচার করা উচিত। Professional result-এর জন্য “আরও বেশি” সবসময় “আরও ভালো” নয়। বেশি exposure fine gap বন্ধ করতে পারে, বেশি support surface নষ্ট করতে পারে, বেশি cure brittleness বাড়াতে পারে এবং aggressive washing সূক্ষ্ম অংশ ভেঙে দিতে পারে। লক্ষ্য হলো model ও resin অনুযায়ী balanced setting, সর্বোচ্চ setting নয়। এই পর্যবেক্ষণটি Resin Print Detail নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 2: Z Resolution ও Layer Height
Layer height কম হলে curved বা sloped surface-এ staircase ধাপ ছোট হয়। 0.03–0.05 mm miniature-এ জনপ্রিয়, কিন্তু vertical wall-এর XY sharpness শুধু layer height কমালে বাড়ে না। Thin layer-এ exposure, lift ও resin flow ঠিক না হলে layer separation বা print time বাড়তে পারে। Model-এর feature direction অনুযায়ী layer height বাছাই করলে সময় ও quality-এর ভালো balance পাওয়া যায়। Batch production-এর আগে একটি approved master sample রাখা কার্যকর। সেই sample-এর dimensions, surface, support marks ও colour দেখে পরবর্তী batch তুলনা করা যায়। একই model আবার print করতে হলে resin ভালোভাবে mix করা, tank inspect করা এবং validated file ব্যবহার করা consistency বাড়ায়। এই পর্যবেক্ষণটি Resin Print Detail নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 3: Photopolymerization ও Controlled Light
UV light photoinitiator সক্রিয় করে resin polymer chain তৈরি করে। Slicer যেসব pixel expose করে, মূলত সেখানেই layer solid হয়। FDM nozzle-এর physical opening দিয়ে material spread হওয়ার তুলনায় এই selective curing খুব সূক্ষ্ম boundary তৈরি করতে পারে। তবে light resin-এর মধ্যে সামান্য ছড়ায়; clear বা light-colour resin-এ bleed ভিন্ন হতে পারে। Exposure বেশি হলে tiny hole বন্ধ এবং raised text মোটা হয়ে যেতে পারে। Cost হিসাবেও failed print-এর প্রভাব বড়। শুধু model-এর resin নয়, support, wash liquid, gloves, machine time এবং finishing labour যোগ হয়। তাই preparation-এ কয়েক মিনিট বেশি ব্যয় করে orientation ও support review করা প্রায়ই দ্রুত print শুরু করার চেয়ে লাভজনক। এই পর্যবেক্ষণটি Resin Print Detail নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
বাস্তব প্রয়োগের নোট 4: Resin Chemistry Detail বদলায়
Viscosity, pigment, opacity, shrinkage এবং curing response resinভেদে আলাদা। High-detail model resin sharp edge ও matte surface দিতে পারে, tough resin mechanical behaviour বাড়ালেও খুব সূক্ষ্ম feature-এর response ভিন্ন হতে পারে। Temperature কম হলে resin flow ধীর হয় এবং fresh resin layer settle করতে সময় লাগে। Bottle ভালোভাবে mix না করলে pigment separation exposure ও colour consistency নষ্ট করতে পারে। Resin printing-এ কোনো setting আলাদাভাবে কাজ করে না। Layer height, exposure, lift movement, support এবং model geometry একে অন্যকে প্রভাবিত করে। তাই production model-এ যাওয়ার আগে একই resin, একই room condition এবং একই profile দিয়ে ছোট validation print করা ভালো। এতে failure হলে কারণ চিহ্নিত করা সহজ হয় এবং অপ্রয়োজনীয় resin নষ্ট কমে। এই পর্যবেক্ষণটি Resin Print Detail নিয়ে কাজ করার সময় decision log-এ লিখে রাখলে পরবর্তী print বা production batch-এ একই ভুল পুনরাবৃত্তি হওয়ার ঝুঁকি কমে।
শেষ কথা
Resin print-এর detail আসলে একটি system result—file resolution থেকে শুরু করে pixel, layer, exposure, resin, support এবং finishing পর্যন্ত সব ধাপের যোগফল। একটি দুর্বল ধাপ পুরো সুবিধা নষ্ট করতে পারে।
High-detail project-এ ছোট validation print করে critical feature approve করা সবচেয়ে নিরাপদ। এতে full model print করার আগে expected texture, text ও fit বাস্তবে যাচাই করা যায়।
আপনার model, sample, measurement বা project requirement পাঠালে Artin3D team printability, material, orientation এবং finishing requirement review করে উপযুক্ত solution প্রস্তাব করতে পারে। Artin3D-এর সঙ্গে যোগাযোগ করুন।
Artin3D – Where ideas take shape.


